气垫膜的兼容性取决于具体的机器、薄膜结构和卷材的整体规格。仅匹配卷材宽度是不够的。卷材必须与支架和进料路径相匹配,正确呈现充气通道,并符合机器规定的加工要求。.
以书面形式确认拟定薄膜规格与机器型号的兼容性,然后对具有代表性的样品卷进行鉴定。如果样品卷能够套在轴上或产生少量充气段,则仅通过了部分鉴定。.
在订购替换耗材或更换供应商时,这种区别至关重要。“气垫膜”涵盖不同的材料类型;枕形膜和气泡膜卷材绝不能与阀式气柱材料互换使用。.
气垫膜的兼容性始于机器的精确匹配。
请使用机器型号、版本和序列号信息来申请经批准的胶片规格。仅提供产品系列名称或供应商的通用描述会给生产订单带来过多的不确定性。.
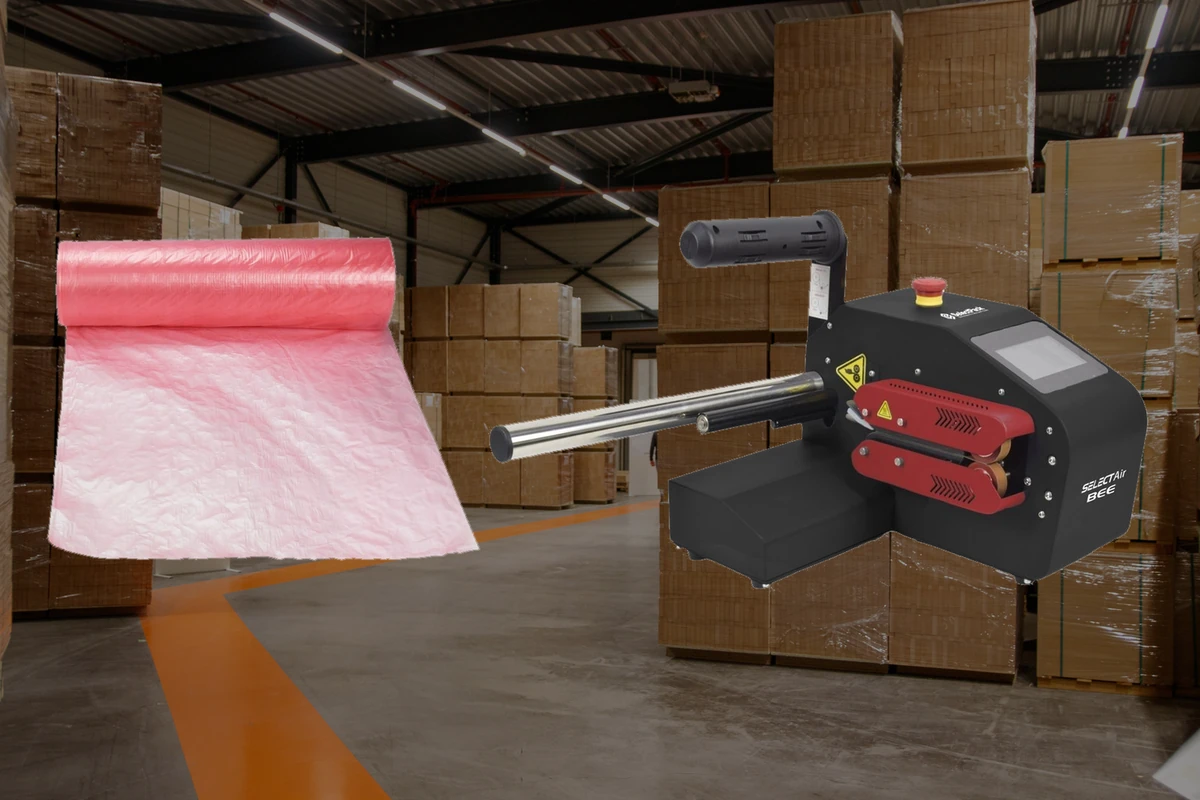
SelectPack的 Bee 产品页面 提供按需生产的枕头、气泡和管状物清单。特定卷材的审批仍取决于所提供的机器及其指定的耗材。气柱充气采用单独的设备流程,有其自身的材料和公用设施要求。.
对于已安装的机器,请使用铭牌、操作手册和当前认可的胶片记录。对于新机器,请供应商将拟使用的耗材包含在报价单或配置记录中。记录任何会改变认可胶卷规格的可选支架或附件。.
请勿将相关产品列表用作兼容性表格。制造商可能销售多种薄膜和机器类型,但并非每种材料都适用于每台机器。.
制定涵盖适配性和加工工艺的胶片规格。
一份有效的兼容性记录应同时描述物理契合度、材料结构和加工工艺。省略其中一项内容,可能会导致卷材在机械上契合,但在生产过程中性能有所不同。.
| 规范组 | 待确认信息 | 它控制着什么 |
|---|---|---|
| 电影结构 | 材料等级、层数、厚度和公差 | 已批准的处理行为 |
| 最终格式 | 枕形、气泡形或管形几何形状;截面间距 | 可用输出和分离 |
| 辊筒尺寸 | 宽度、外径、长度和卷材重量 | 支架适配和补充 |
| 滚装 | 芯体内径、芯体长度和安装方式 | 正确的支撑和旋转 |
| 推介会 | 绕线方向和充气通道位置 | 正确的装载和喂料 |
| 加工 | 已批准的充气和密封要求 | 可重复使用的成品靠垫 |
询问哪些规格是限制条件,哪些规格描述的是当前提供的卷材。产品页面上的示例并不一定代表机器的全部运行范围。同样,除非确认相关要求,否则最大外径并不能确定可接受的卷材重量。.
如果厚度相同,为什么材料等级很重要?
相同的薄膜厚度并不意味着相同的薄膜性能。不同的材料结构需要针对拟使用的设备和应用进行单独的认证。.
务必确认实际等级,而不要只订购“PE薄膜”或标称厚度。请向供应商索取规格参考和版本说明。如果拟用印刷、彩色、再生材料或其他特殊材质的薄膜,请确认其具体结构,而不是直接沿用标准透明薄膜的认证。.
材料特性声明与机器兼容性是两回事。关于可回收性、静电性能或其他特殊功能的声明需要有相应的证据支持。机器成功充气并不能验证这些特性。.
为什么绕线方向很重要?
卷绕方向决定了薄膜如何向进料路径呈现其充气通道和其他特征。即使卷材宽度合适,也可能需要采用无支撑的装载方式。.
请供应商提供规格说明或装载图纸,以明确卷材方向。确认充气通道位于哪一侧,以及按照说明安装后卷材的展开方式。切勿扭曲材料或擅自更改卷材运行路径。.
穿孔位置也很重要。检查成品部分的间距以及操作员如何分离输出。即使卷材加工顺利,不同的间距也会改变片数、有效包装长度以及工位上的处理方式。.
在切换生产供应之前,请对样品卷进行质量检验。
在有记录的条件下,根据已批准的基准对拟建辊进行性能评估。目标是确定辊筒在预期工艺流程中是否稳定运行,而不仅仅是机器是否能够启动。.
首先要明确样品所代表的含义:材料等级、生产批次、厚度、尺寸、卷绕方式和成品规格。手工制作的小样品无法反映生产卷材的直径、重量或完整卷绕质量。.
使用经过培训的操作人员,并遵循机器制造商的装载和操作说明。记录已批准的设置,然后评估进料、充气、成品部分和分离情况。切勿通过超出制造商操作限制进行试验来弥补未知材料的影响。.
纳入那些能够暴露实际差异的日常事件:
- 按照指定的加载程序启动目标作业。.
- 在运行过程中生产和检查各个部件,而不仅仅是在启动时。.
- 使用正常的暂停和重启程序。.
- 像包装站的操作员一样,对物料进行分离和处理。.
- 确认所需的换卷流程,并检查卷材可用端附近的材料。.
根据生产风险商定试用期限和验收标准。没有统一的米数或样品段数量能够证明其对所有操作的兼容性。.
什么结果才算及格?
合格结果是指加工过程的一致性以及能够满足既定任务要求的可用输出。物理适配性、外观充气效果和包装性能是单独的评判标准,应分别记录。.
机械检查确认经批准的卷材能够按说明进行安装和送料。工艺检查检验充气是否可重复、各部分是否分离、是否存在可见缺陷以及是否存在任何中断。应用检查确认输出产品能够按照经批准的包装布局正常工作。.
包括与操作相关的任何等待期。用于立即包装的物料与存放在工作站缓冲区的物料的要求不同。如果物料在此期间漏气,请遵循以下规定: 气枕放气调查 而不是将额外的通货膨胀视为诊断的替代品。.
记录被拒收的部件及其拒收原因。如果试验结果中不包含废料,则会掩盖材料使用情况和操作人员干预。审批文件应明确指出获得合格产出的机器、设置、胶片规格和生产条件。.
控制补货和变更
重新订购时,请依据已批准的规格说明,而非照片或“与上次相同的卷材”之类的描述。采购规格说明中应保留材料参考编号和版本、卷材规格、机器标识以及样品批准记录。.
要求供应商在发货前注明材料结构、厚度公差、卷绕方式、卷芯或成品几何形状的任何变更。确定哪些变更需要重新试验。即使宽度相同,更换新的薄膜等级也属于变更;同一等级的不同卷材规格也会影响生产。.
收到货物后,请核对标识和卷材尺寸是否与订单相符。生产过程中保持批次可追溯性,以便将疑似问题与所用材料关联起来。避免将未识别的剩余卷材混入质量检验批次中。.
在讨论……时 SelectAir 材料系列, 请提供机器标识、现有已批准的卷材规格、拟议变更以及成品缓冲垫规格。请索取匹配的机器和薄膜推荐以及代表性样品卷。这样,在批量采购之前,耗材采购就有了明确的审批流程。.