Die Kompatibilität von Luftkissenfolien hängt von der jeweiligen Maschine, der Folienstruktur und dem gesamten Rollenformat ab. Die Übereinstimmung der Rollenbreite allein reicht nicht aus. Die Rolle muss in die Halterung und den Zuführweg passen, ihren Aufblaskanal korrekt ausrichten und die spezifischen Verarbeitungsanforderungen der Maschine erfüllen.
Die Kompatibilität der vorgeschlagenen Folienspezifikation und Maschinenversion muss schriftlich bestätigt werden. Anschließend ist eine repräsentative Musterrolle zu prüfen. Eine Rolle, die auf die Welle passt oder einige aufgeblähte Abschnitte erzeugt, hat diese Prüfung nur teilweise bestanden.
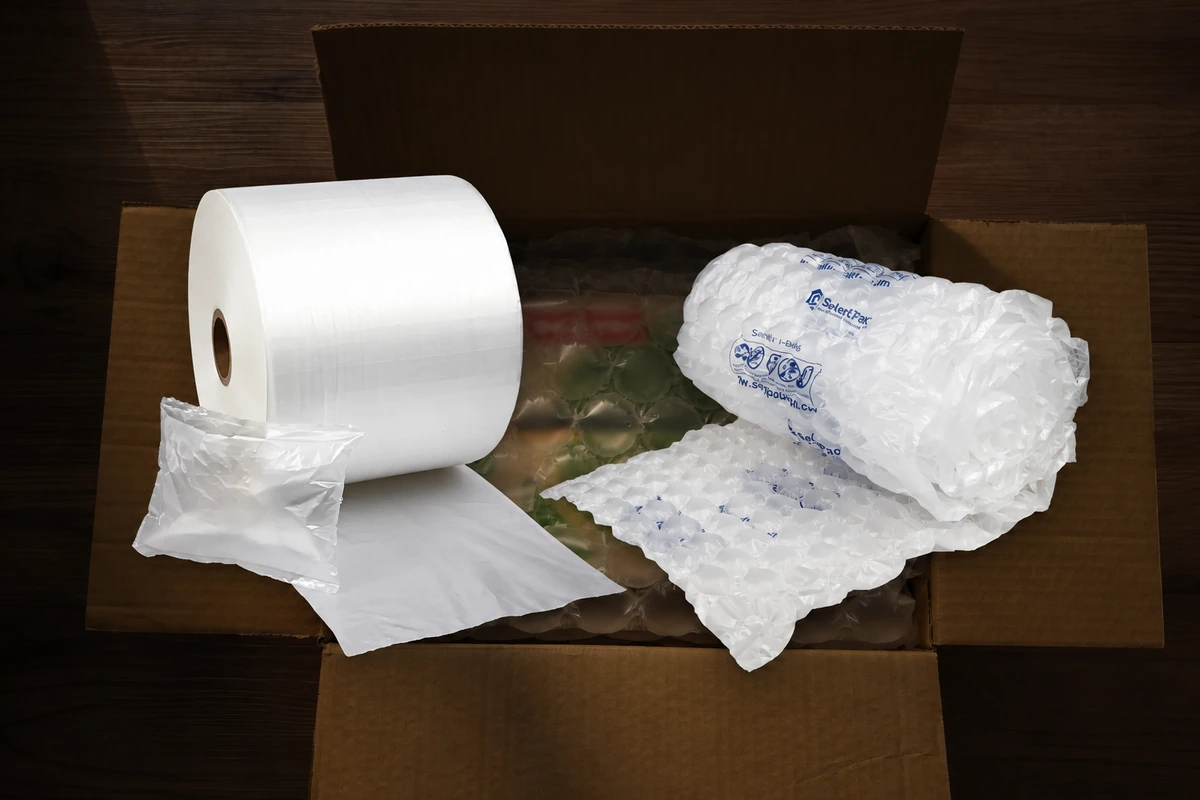
Diese Unterscheidung ist wichtig bei der Bestellung von Ersatzverbrauchsmaterialien oder beim Lieferantenwechsel. “Luftpolsterfolie” umfasst verschiedene Materialwege; Kissen- und Luftpolsterfolienrollen dürfen nicht als austauschbar mit ventilbasiertem Luftsäulenmaterial betrachtet werden.
Die Kompatibilität von Luftkissenfolien beginnt mit der richtigen Maschine.
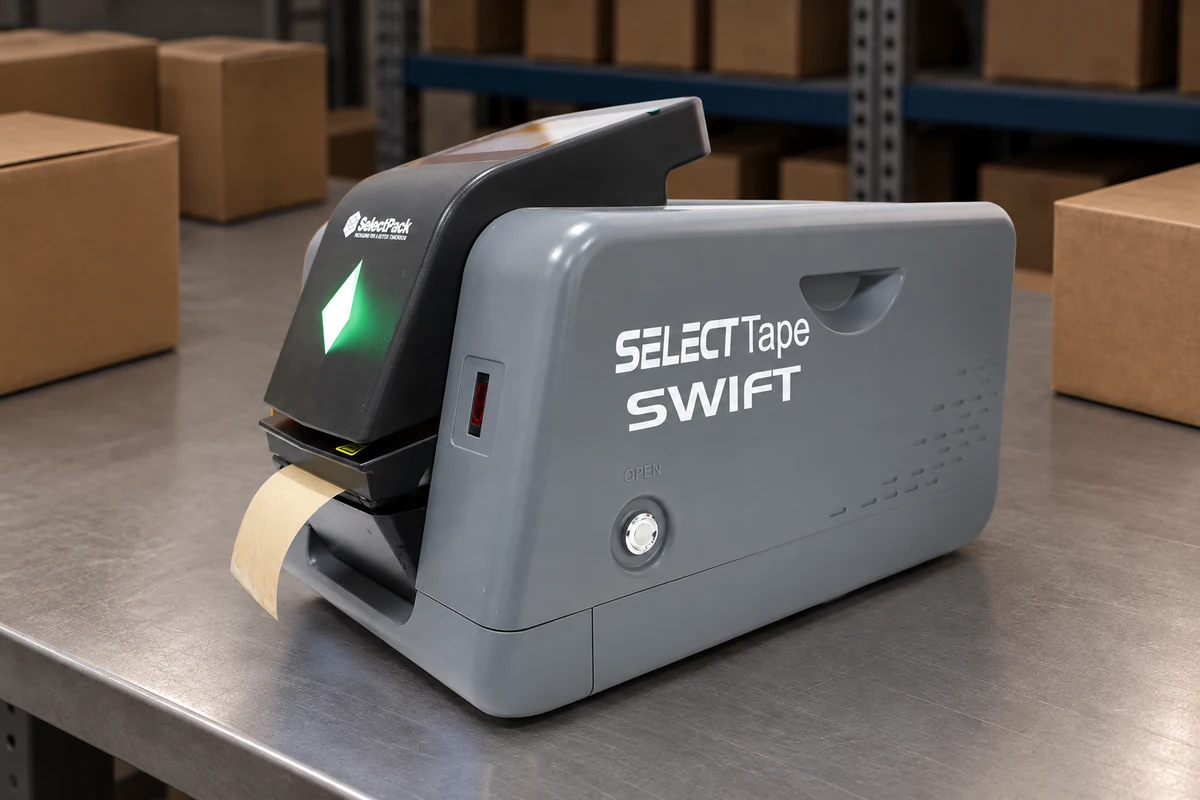
Verwenden Sie die Informationen zu Maschinenmodell, Version und Seriennummer, um freigegebene Filmspezifikationen anzufordern. Ein Familienname oder eine allgemeine Lieferantenbeschreibung ist für einen Produktionsauftrag zu ungenau.
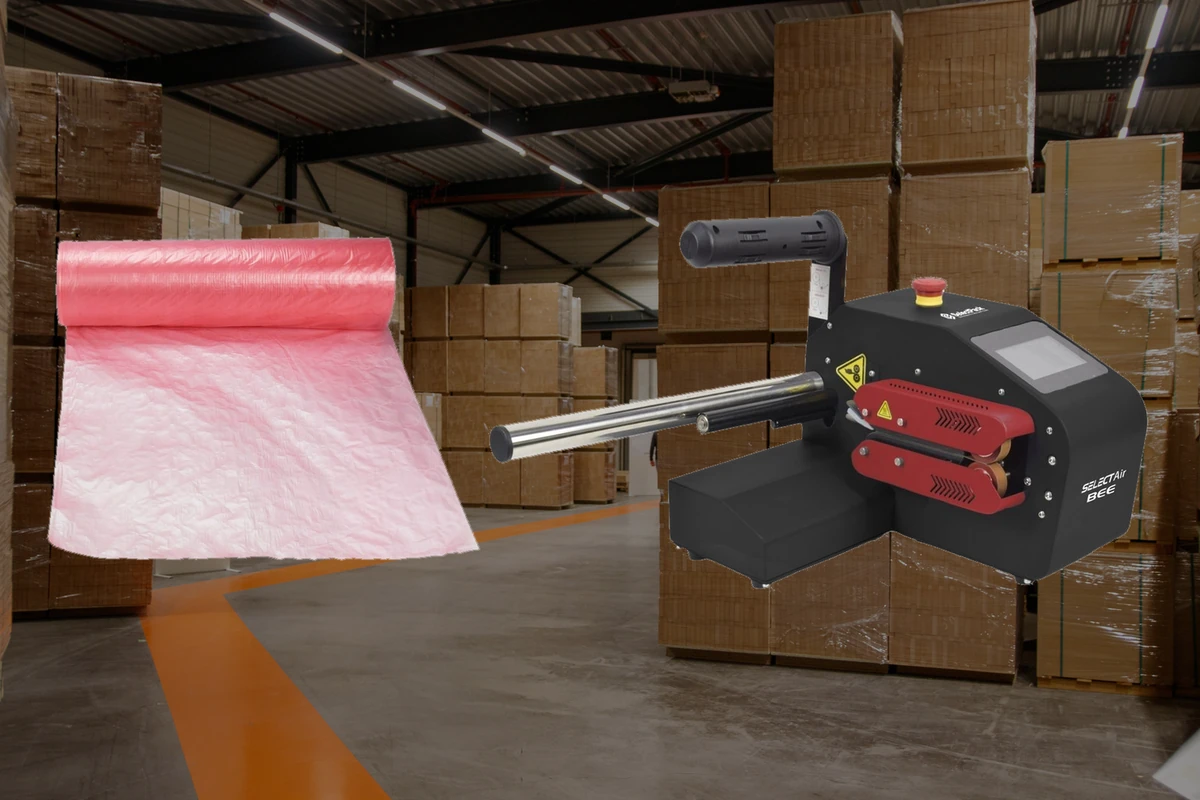
SelectPack Produktseite Bee Die Produktion von Kissen, Luftblasen und Schläuchen erfolgt bedarfsgerecht. Die Freigabe einer bestimmten Rolle hängt weiterhin von der gelieferten Maschine und den spezifizierten Verbrauchsmaterialien ab. Das Aufblasen von Luftsäulen erfolgt mit separater Ausrüstung und hat eigene Material- und Versorgungsanforderungen.
Bei einer bereits installierten Maschine verwenden Sie bitte das Typenschild, die Bedienungsanleitung und die aktuelle Liste der zugelassenen Filme. Bei einer Neumaschine bitten Sie den Lieferanten, die vorgesehenen Verbrauchsmaterialien in das Angebot oder die Konfigurationsdokumentation aufzunehmen. Dokumentieren Sie alle optionalen Halter oder Anbauteile, die das zulässige Rollenformat ändern.
Verwenden Sie keine Liste verwandter Produkte als Kompatibilitätstabelle. Ein Hersteller bietet möglicherweise verschiedene Folien- und Maschinentypen an, ohne dass jedes Material zu jeder Maschine passt.
Erstellen Sie eine Filmspezifikation, die Passform und Verarbeitung abdeckt.
Eine hilfreiche Kompatibilitätsübersicht beschreibt die physische Passform, die Materialkonstruktion und die Verarbeitung gemeinsam. Das Weglassen einer Gruppe ermöglicht die Entwicklung einer Rolle, die zwar mechanisch passt, sich aber in der Produktion anders verhält.
| Spezifikationsgruppe | Informationen zur Bestätigung | Was es kontrolliert |
|---|---|---|
| Filmkonstruktion | Werkstoffgüte, Lagen, Dicke und Toleranz | Genehmigtes Verarbeitungsverhalten |
| Fertiges Format | Kissen-, Blasen- oder Rohrgeometrie; Abschnittsteilung | Nutzbarer Output und Trennung |
| Rollenabmessungen | Breite, Außendurchmesser, Länge und Rollengewicht | Halterungspassung und -nachfüllung |
| Rollenmontage | Kerninnendurchmesser, Kernlänge und Befestigungsmethode | Korrekte Unterstützung und Rotation |
| Präsentation | Wickelrichtung und Position des Aufblaskanals | Korrektes Laden und Zuführen |
| Verarbeitung | Genehmigte Anforderungen an Aufblasung und Abdichtung | Wiederholbare fertige Kissen |
Klären Sie ab, welche Spezifikationen Grenzwerte darstellen und welche eine aktuell angebotene Walze beschreiben. Ein Beispiel auf der Produktseite entspricht nicht automatisch dem gesamten Betriebsbereich der Maschine. Ebenso wenig legt ein maximaler Außendurchmesser ein zulässiges Walzengewicht fest, sofern diese Anforderung nicht bestätigt wird.
Warum spielt die Materialgüte eine Rolle, wenn die Dicke gleich ist?
Gleiche Filmdicke bedeutet nicht automatisch gleiches Filmverhalten. Unterschiedliche Materialkonstruktionen erfordern jeweils eine eigene Zulassung für die geplante Anlage und Anwendung.
Geben Sie die tatsächliche Güteklasse an, anstatt nur “PE-Folie” oder eine nominelle Dicke zu bestellen. Fordern Sie die Spezifikationsreferenz und gegebenenfalls die Revision des Lieferanten an. Falls eine bedruckte, farbige, recycelte oder andere Spezialfolie vorgeschlagen wird, bestätigen Sie deren genaue Konstruktion, anstatt die Freigabe von der Standard-Transparentfolie zu übernehmen.
Materialangaben sind von der Maschinenkompatibilität zu unterscheiden. Angaben zur Recyclingfähigkeit, zu elektrostatischen Eigenschaften oder anderen speziellen Funktionen erfordern eigene, anwendbare Nachweise. Das erfolgreiche Aufblasen der Rolle durch eine Maschine beweist diese Eigenschaften nicht.
Warum ist die Wickelrichtung wichtig?
Die Wickelrichtung bestimmt, wie die Folie ihren Aufblaskanal und andere Merkmale dem Zuführweg präsentiert. Selbst eine Rolle mit der richtigen Breite kann eine ungestützte Ladevorrichtung erfordern.
Lassen Sie sich vom Lieferanten die Rollenausrichtung anhand einer Spezifikation oder einer Ladezeichnung bestätigen. Prüfen Sie, welche Kante den Aufblaskanal trägt und wie sich die Rolle nach der Installation gemäß Anleitung abwickelt. Verdrehen Sie das Material nicht und improvisieren Sie keine alternativen Abrollwege, um einen ungewohnten Abrollvorgang durchzuführen.
Auch die Perforationsposition ist wichtig. Prüfen Sie die Teilung des fertigen Abschnitts und wie die Bediener die einzelnen Teile trennen. Eine abweichende Teilung verändert die Stückzahl, die nutzbare Wickellänge und die Handhabung an der Station, selbst wenn die Rollenverarbeitung erfolgreich war.
Vor dem Wechsel der Produktionslieferkette eine Musterrolle prüfen
Die vorgeschlagene Walze ist unter dokumentierten Bedingungen mit der genehmigten Referenznorm abzugleichen. Ziel ist es festzustellen, ob die Walze im vorgesehenen Prozess zuverlässig funktioniert und nicht nur, ob die Maschine anläuft.
Zunächst muss geklärt werden, was die Probe repräsentiert: Materialgüte, Produktionscharge, Dicke, Abmessungen, Wickelanordnung und Endformat. Eine von Hand angefertigte kurze Probe gibt keinen Aufschluss über Durchmesser, Gewicht oder Wickelqualität der fertigen Produktionsrolle.
Setzen Sie geschultes Bedienpersonal ein und befolgen Sie die Lade- und Betriebsanweisungen des Maschinenherstellers. Dokumentieren Sie die genehmigten Einstellungen und überprüfen Sie anschließend Zuführung, Aufblasung, fertige Abschnitte und Trennung. Versuchen Sie nicht, unbekannte Materialien durch Experimente außerhalb der vom Hersteller vorgegebenen Betriebsgrenzen zu kompensieren.
Beziehen Sie auch die routinemäßigen Ereignisse mit ein, die praktische Unterschiede aufzeigen:
- Starten Sie den gewünschten Auftrag mithilfe des angegebenen Ladevorgangs.
- Die einzelnen Abschnitte sollten während des Betriebs erstellt und geprüft werden, nicht nur beim Start.
- Verwenden Sie die normale Pausen- und Neustartprozedur.
- Das Material ist so zu trennen und zu handhaben, wie es die Bediener an der Packstation tun.
- Den erforderlichen Rollenwechselvorgang bestätigen und das Material in der Nähe des nutzbaren Rollenendes prüfen.
Die Dauer der Testphase und die Abnahmekriterien sind entsprechend dem Produktionsrisiko festzulegen. Es gibt keine allgemeingültige Anzahl von Metern oder Stichprobenabschnitten, die die Kompatibilität für jeden Arbeitsgang beweist.
Was gilt als bestandenes Ergebnis?
Ein positives Ergebnis setzt eine konsistente Verarbeitung und ein brauchbares Ergebnis für die definierte Aufgabe voraus. Passform, Aussehen nach dem Aufblasen und Verpackungsleistung sind separate Beurteilungen und sollten separat dokumentiert werden.
Mechanische Prüfungen stellen sicher, dass die zugelassene Rolle wie vorgeschrieben montiert und zugeführt werden kann. Prozessprüfungen untersuchen die wiederholbare Aufblasung, die Trennung der Abschnitte, sichtbare Mängel und etwaige Unterbrechungen. Anwendungsprüfungen stellen sicher, dass das Produkt im zugelassenen Verpackungslayout funktioniert.
Berücksichtigen Sie alle für den Vorgang relevanten Wartezeiten. Material, das zur sofortigen Verpackung produziert wird, stellt andere Anforderungen als Material, das in einem Stationspuffer gelagert wird. Wenn Abschnitte während dieser Zeit Luft verlieren, befolgen Sie die Anweisungen. Untersuchung zum Entleeren von Luftkissen anstatt die zusätzliche Inflation als Ersatz für eine Diagnose zu behandeln.
Ausgeschiedene Abschnitte und die Gründe für jede Auswechslung werden dokumentiert. Ein Versuch, bei dem Ausschuss nicht berücksichtigt wird, verschleiert den Materialverbrauch und Eingriffe des Bedieners. Die Freigabe sollte die Maschine, die Einstellungen, die Folienspezifikation und die Produktionsbedingungen benennen, unter denen ein akzeptables Ergebnis erzielt wurde.
Nachbestellungen und Änderungen unter Kontrolle halten
Die Nachbestellung erfolgt anhand der genehmigten Spezifikation, nicht anhand eines Fotos oder einer Beschreibung wie “dieselbe Rolle wie beim letzten Mal”. Materialreferenz und Revision, Rollenformat, Maschinenkennung und Musterfreigabeprotokoll sind in der Bestellspezifikation zu dokumentieren.
Bitten Sie den Lieferanten, Änderungen an Materialkonstruktion, Dickentoleranz, Wicklung, Kern oder Endgeometrie vor dem Versand zu kennzeichnen. Entscheiden Sie, welche Änderungen einen erneuten Versuch erfordern. Auch eine neue Folienqualität bei gleicher Breite stellt eine Änderung dar; ein anderes Rollenformat bei gleicher Qualität kann den Betrieb ebenfalls beeinflussen.
Prüfen Sie nach Erhalt die Kennzeichnung und die Rollenabmessungen anhand der Bestellung. Stellen Sie die Chargenrückverfolgbarkeit während der gesamten Produktion sicher, damit ein vermutetes Problem dem verwendeten Material zugeordnet werden kann. Vermeiden Sie es, nicht gekennzeichnete Restrollen in einen Qualifizierungslauf zu mischen.
Bei der Diskussion über Materialbereich SelectAir, Bitte geben Sie die Maschinenidentität, die bestehende, genehmigte Rollenspezifikation, die geplante Änderung und das fertige Kissenformat an. Fordern Sie eine passende Maschinen- und Folienempfehlung sowie eine repräsentative Musterrolle an. Dadurch wird der Beschaffungsprozess für Verbrauchsmaterialien vor einer Großbestellung klar definiert und genehmigt.