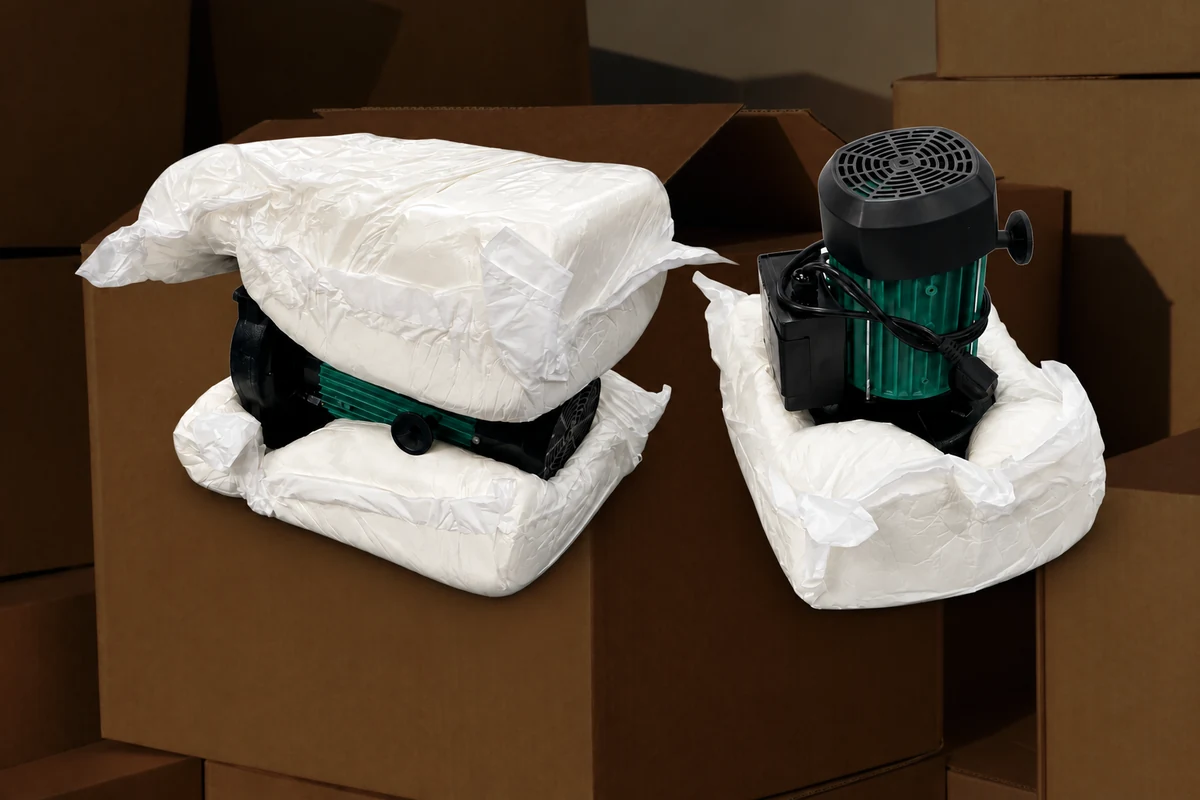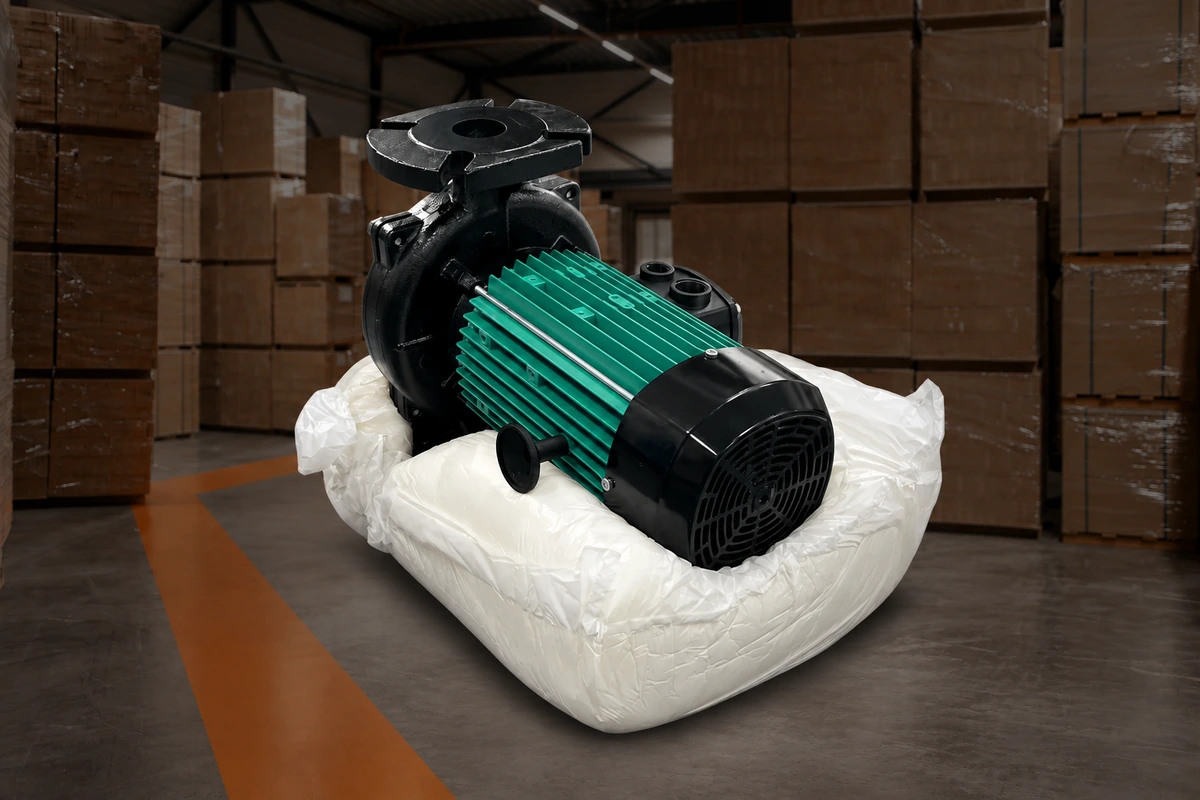
对于在纸箱内产品周围形成的现场发泡缓冲垫,应在该系统规定的成型阶段放置产品。等待缓冲垫变硬会妨碍其围绕新放置的部件成型。按照相同的包装方法封箱,注意区分使用纸箱盖板来塑形顶部缓冲垫与最终的运输封箱。.
并非所有泡沫配方、包装袋规格和产品都对应着统一的等待时间。一份实用的包装说明书会明确规定计时的起始时间、每次放置的时间以及最终的包装效果。仅凭包装袋的长度和泡沫用量并不能控制从泡沫分配到放置之间的整个过程。.
这些规定适用于盒内成型。单独模压成型的缓冲垫在包装前进行制作和定型,其操作顺序有所不同;请勿将其等待说明应用于旨在贴合产品成型的缓冲垫。.
在特定事件发生时开始计时
现场发泡包装的计时需要一个明确的起始事件。“出料后放置产品”这样的计时是不完整的,如果一个操作员从机器开始出料时开始计时,而另一个操作员从成品袋到达包装位置时开始计时。.
化学反应始于各组分混合之时。这一事件并不一定与操作员收到袋子同时发生。袋子在发放时就已经含有反应物,将其运送到另一个工位会增加放置前的时间。.
对于操作员指令,应使用操作员能够可靠识别且设备供应商已将其与成型工艺关联的事件。例如,机器成型包装袋的释放或直接分配序列中的特定步骤。请勿打开设备观察混合点。预灌装包装袋需要单独的激活指令,而不是像机器供料系统那样根据时间进行操作。.
记录事件和经过的时间间隔。如果两条记录都只记录了“放置时间”,而它们测量的是周期中的不同阶段,那么这两条记录就不具有可比性。.
趁着垫子还没完全贴合产品时,将其放置到位。
在盒内成型工艺中,产品必须在缓冲垫仍能保持所需形状的情况下到达预定位置。该方法还需要确定产品在该阶段的支撑方式;放置时间无法弥补不合适的承载区域或缺失的支撑。.
随着泡沫膨胀定型,其变形能力也会发生变化。因此,在预定放置阶段之后移动产品与一开始就正确放置产品截然不同。后期调整可能会导致最终的坐垫形状仍基于之前的位置,而非预先确定的位置。.
将结果与预期产品定位进行对比,尤其要注意以下几点:
- 产品是否保持在规定的高度和方向。.
- 下垫是否能支撑预期的表面。.
- 脆弱的投影是否能避免受到不必要的接触。.
- 上层坐垫是否贴合,不会使产品移位。.
结果不正确并不一定意味着时间处理有误。包装袋尺寸、物料数量、产品方向和纸箱尺寸也会影响形状。请使用 现场发泡包装问题指南 当结果偏离参考值,而不是简单地缩短或延长延迟时。.
请勿使用挤压、刺破或打开反应袋作为计时测试。供应商的工艺说明应明确规定可观察的步骤和允许的操作。对于直接分装, 手持式泡沫填充指南 解释了更广泛的部署和操作员控制要求。.
将顶部缓冲垫与最终纸箱封口分离
合上纸箱盖以形成缓冲垫和密封纸箱以便运输是不同的操作。即使经批准的流程将这两个操作放在一起,包装说明也必须明确指出具体是哪个操作。.
有三处不同的封闭区域需要保持畅通:
- 制作或密封泡沫袋: 指定包装袋生产流程的一部分。.
- 成型过程中纸箱盖的定位: 仅适用于系统包装方法使用它们来建立垫片形状的情况。.
- 完成发货流程: 在规定的阶段使用指定的胶带或其他封口材料。.
在制作顶部缓冲垫时使用折叠片的方法,不能被笼统地要求所有纸箱敞开直至泡沫定型的指令所取代。同样,这种成型方法也不能允许在添加上层包装袋后立即用胶带封住所有纸箱。.
请供应商说明拟定包装中每个封口的用途和时间。如果产品发生移动,导致封口盖无法按规定对合,或者纸箱鼓胀,强行关闭纸箱只会掩盖不合的问题,而无法解决问题。在查明原因期间,应将该包装暂停发货。.
消除机器程序无法控制的延迟
在开始成型工序之前,请准备好产品、纸箱和所需的接触材料。在泡沫反应期间,寻找配件或清理工作台面所花费的时间也会计入时间。.
考虑一个处理混合维修零件的工作站。第一种产品在装袋前就已放置在纸箱旁。对于第二种产品,操作员收到包装袋后,再寻找正确的分隔器。即使使用相同的分发程序,这两种产品的放置顺序也不同。.
因此,设备演示应包含实际的收货和定位工作。机器的制袋率本身并不能决定该工位的纸箱成品率。应将制袋周期与收货、放置产品、添加剩余缓冲材料以及完成包装所需的时间进行比较。.
如果多名操作员共用一台机器,则应明确规定每只包装袋的接收人以及产品的等待位置。如果成型工序反复超过包装任务所需时间,则应与供应商一起审查工位布局或系统选择。生产一长串待成型的包装袋并不能替代有效的包装流程。.
为一种产品配置构建试用时间表
在比较不同产品或程序之前,请使用单一的已识别配置来确定放置顺序。每次试验时,请记录机器和物料代码、包装袋规格、程序、产品版本、纸箱以及相关的操作条件。.
以下时间线仅为记录结构,并非通用操作顺序。请仅包含所选系统及其指令所使用的步骤。.
| 事件 | 时序参考 | 记录结果 |
|---|---|---|
| 袋子已释放或指定的分发步骤已完成 | 商定的起始事件 | 正确的包装袋或分发程序 |
| 下垫放置 | 自该事件发生以来经过的时间 | 在纸箱内的位置 |
| 产品定位 | 同一起始事件 | 方向和预期支持 |
| 上垫位置 | 它自身确定的生产活动 | 贴合预期表面 |
| 如有规定,则将挡板定位以便成型。 | 该方法所需的参考文献 | 产品位置和翻盖贴合 |
| 发货结算完成 | 指定关闭阶段 | 最终纸箱状况 |
为每个新生产的气垫赋予一个独立的事件参考。如果从下气囊释放的那一刻起就进行测量,就会掩盖上气囊在使用前等待的时间。.
工程团队在评估时间调整方案时,务必确保其他相关变量清晰可辨。同时改变泡沫用量、纸箱尺寸和放置间隔将无法确定究竟是哪项调整改善了结果。应在试验方案下观察重复包装,而不是将一个形状良好的垫片视为既定的操作窗口。.
不要利用等待时间来规避热敏感性。
产品的耐热性需要单独评估。如果某个部件无法承受预期的接触条件,即使将其放置在成型周期的后期,也不能自动起到保护作用。.
延迟放置会改变成型条件以及潜在的热暴露。评估实际接触温度和持续时间是否符合产品限制,然后审查任何修改后的顺序,以确保贴合性和缓冲性能。 敏感表面处理和热暴露检查 涵盖做出该决定所需的产品方面证据。.
机器温度设置或使用触感较凉的包装袋都不能确定敏感涂层、粘合剂或部件的暴露程度。切勿以通用冷却延迟时间代替产品和工艺评估。.
将试验转化为可重复使用的包装说明
仅针对已评估的配置发布计时指令。应清晰地说明起始事件、允许的时间间隔或可观察阶段、产品位置和最终包装检查,以便其他受过培训的操作员能够重现这些步骤。.
已成型的包装仍需进行验证才能执行发货任务。. ISTA 将筛查试验与运输模拟程序区分开来。; 与包装团队共同选择合适的评估方法。在站点上外观一致的气垫并不能保证其在分销环境中也能保持良好的性能。.
当物料、包装规格、分发方案、产品、纸箱或相关操作条件发生变化时,应重新评估时间安排。旧的顺序可能仍然适用,但仅凭 SKU 名称不变并不能证明这一点。.
对于 SelectFoam 系统评测, 将配置信息和试验时间表一起发送。明确操作员等待、匆忙或丢失预期产品位置的确切时间点。这样,设备和包装团队就能针对具体的流程问题进行解决,而不是含糊不清地要求“正确的秒数”。”