
选择收缩膜时,应将膜厚和宽度作为薄膜规格的一部分。宽度必须能够完全覆盖产品,并留出机器所需的密封余量。包装性能取决于材料系列、树脂等级、层结构、方向和膜厚等因素的综合作用,而不仅仅是膜厚。
没有适用于所有收缩包装机的通用宽度公式。中折膜、单卷膜和套筒膜的卷绕路径和封口方式各不相同。应使用机器供应商提供的特定型号尺寸测量方法,然后在限制性产品上验证建议的卷材尺寸。
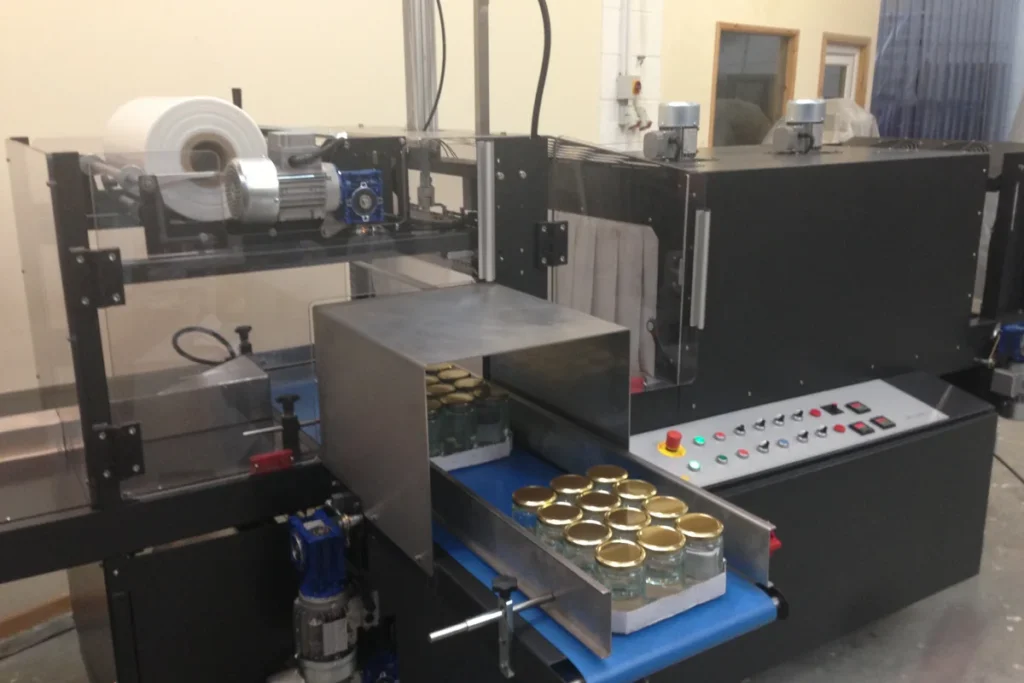
步骤 1:确定包装与薄膜形式
测量卷材宽度之前,请记录:
- 产品长度、宽度和高度(运行方向)。
- 凸起物、托盘、组合单元和可接受的端部开口。
- 封闭式外包装或开口式套筒物镜。
- 中心折叠、单卷或套筒式薄膜路径。
- 密封位置及所需修剪或重叠部分。
- SKU 系列中的最小、最大和不规则产品。
如果未选择材料系列,请使用 POF、PVC 和 PE 的比较 首先,本页内容在确定包装样式和薄膜路径后开始。
步骤 2:确定宽度候选值
测量卷材在选定方向上需要覆盖的最大横截面。将这些尺寸和包装图纸提供给设备或薄膜供应商。要求供应商提供宽度计算结果,以确定:
- 薄膜格式和测量标准。
- 采用的产品尺寸。
- 机器特定的密封、折叠、重叠或修剪余量。
- 建议的标称幅宽及其制造公差。
- 预计最小和最大的产品都会用到这个宽度。
不要仅以“适合最大产品”来描述宽度。卷材虽然可以覆盖最大尺寸的产品,但小包装周围可能会留下过多松散的材料。如果一种宽度无法可靠地满足所有产品的需求,则应将产品按不同的宽度系列进行划分,而不是强行使用一种卷材来覆盖所有 SKU。
宽度试验证据
在试验过程中,观察收缩前的薄膜以及最终包装。如果拟定的宽度无法保持一致的跟踪性、保持预期的密封位置、覆盖产品或在整个 SKU 系列中产生允许的开口,则该宽度不符合筛选要求。记录观察到的结果;在检查对齐情况、张力和薄膜类型之前,不要将所有失败都归咎于宽度问题。
步骤 3:同时选择等级、结构和规格
厚度单位指的是标称厚度,它并不能完全决定薄膜的强度、刚度、密封性能、收缩力、光学性能或抗穿刺性能。即使是同一聚合物系列且标称厚度相同的两种薄膜,由于其等级、层结构、取向、添加剂和制造公差的差异,其性能也可能不同。
按实际工况筛选候选薄膜:
| 工作投入 | 包裹证据要求 |
|---|---|
| 产品重量和边缘 | 外壳无穿孔或破损 |
| 多包装处理 | 设备在操作测试中保持受控状态 |
| 压缩敏感包装 | 冷却后未出现不可接受的变形。 |
| 密封设计 | 生产速率下连续接受的密封件 |
| 传送带接触 | 无可重复出现的擦伤、勾丝或薄膜损伤 |
| 演示要求 | 外观、标签和条形码结果已获批准 |
| 仓储和配送 | 该软件包通过了定义的下游测试 |
不要仅凭一个成功的样品就降低标准。要比较一次代表性运行中每卷的合格包装数量、启动废料、次品、返工、生产线稳定性以及下游故障情况。
步骤 4:确认整卷物料与机器匹配
请提供卷材规格,而不仅仅是材质和规格:
| 规格字段 | 兼容性检查 |
|---|---|
| 材料族、等级和结构 | 已批准该方案和流程 |
| 标称规格和公差 | 在机器和包装窗口内 |
| 网页宽度和折叠 | 适用于导轨、密封路径和产品系列 |
| 滚筒外径和重量 | 适用于支架和装载方法 |
| 芯部内径和端面宽度 | 适用于轴或辊支撑 |
| 展开方向 | 正确放置薄膜 |
| 印刷、处理或穿孔 | 兼容追踪和密封 |
| 拼接要求 | 符合操作和质量规则 |
务必确认每台机器上各字段的允许范围。即使辊筒尺寸与轴匹配,如果其重量超过核定的承载方式或其几何形状会干扰张力控制,则该辊筒仍然不适用。
步骤 5:按 SKU 系列放行薄膜
运行该系列中最小、最大、最锋利和最不稳定的产品。包括启动、稳定运行、正常重启和辊筒更换等情况,并记录这些情况对性能的影响。
- 制造商、产品代码、材料系列、等级和结构。
- 规格、宽度、折叠方式、卷筒尺寸、卷芯和批次。
- 机器、配方、产品方向和目标产量。
- 密封性、收缩率、产品状况和下游测试结果。
- 按原因接受输出并拒收输出。
- 已批准的 SKU 系列及任何排除的产品。
如果计量器或结构变更改变了密封件的响应,则应重建授权的密封件。 密封工艺窗口 而不是照搬之前的配方。
采购控制
放行说明应明确完整的获批薄膜,而不能只写“聚合物和厚度相同”。供应商、等级、层结构、厚度公差、宽度、折叠方式、卷芯、膜卷几何形状或表面处理发生变化时,应遵循现场的变更控制和再验证规则。
审查 热收缩包装机的工作原理 如果薄膜路径仍然不清楚,请将产品外形尺寸、包装目标和整卷薄膜方案连同询价单一起发送。 SelectPack 热收缩包装配置.






