Para investigar la posible condensación en el embalaje de espuma inyectada, determine dónde aparece la humedad y compare la temperatura de la superficie afectada con el punto de rocío del aire que la alcanza. Una parte fría que entra en una zona de embalaje más cálida merece atención, pero la presencia de gotas por sí sola no permite determinar su origen. Ni el clima invernal ni el calor generado por la formación de espuma constituyen un diagnóstico.
Para un equipo de empaquetado, la pregunta clave es: ¿el producto ya estaba húmedo antes de que llegara el cojín, apareció humedad durante el embalaje o se detectó después del almacenamiento o desembalaje? Registre esta secuencia antes de cambiar el método de embalaje. Las comprobaciones que se describen a continuación proporcionan un marco de investigación para detectar partes frías y humedad visible; no establecen una barrera contra la humedad ni una clasificación de la cadena de frío para el embalaje de espuma.
Primero, determine qué superficie está mojada.
Separe la humedad del producto, la superficie de la bolsa de espuma que da al producto, el interior de la bolsa y la caja. Cada lugar requiere evidencia diferente. La expresión “agua dentro del embalaje” es demasiado vaga para guiar una revisión técnica.
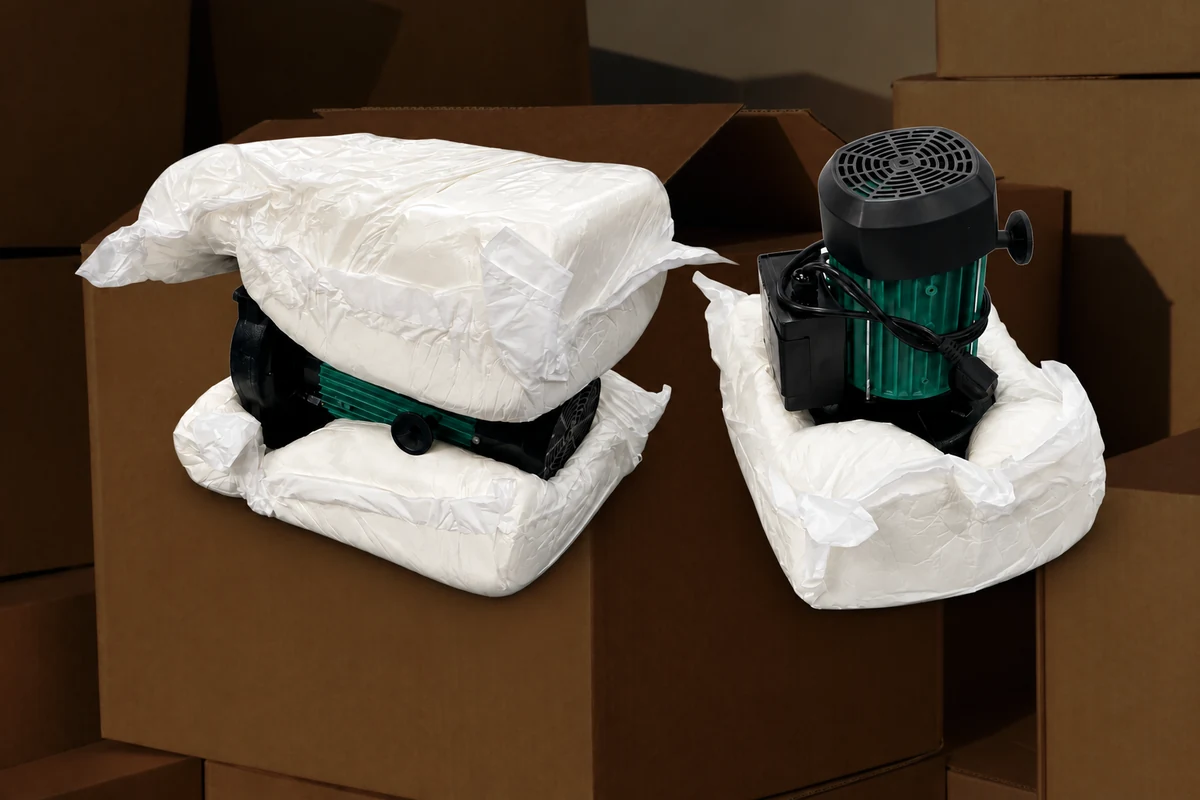
Registre la ubicación sin alterar el material sospechoso. En el caso de un sistema con bolsa, indique qué lado de la película contiene las gotitas solo cuando sea posible distinguirlas. Si no está claro, registre la ubicación como incierta. No abra una bolsa de espuma para investigar.
Una bolsa con fugas, líquido expuesto o material no identificado pertenece a la Investigación de problemas con el embalaje de espuma inyectada. Siga los procedimientos aplicables al producto y al lugar de trabajo; no toque ni huela un líquido desconocido para intentar clasificarlo como agua. Mantenga los envases afectados visibles mientras el personal de control de calidad determina su destino.
Además, verifique el estado del producto antes de embalarlo. Pregunte si la pieza provino de un almacenamiento al aire libre, una habitación sin calefacción, un proceso de lavado u otro proceso con control de humedad. Estos son posibles datos para la investigación, no causas presuntas.
¿Qué datos de temperatura respaldan la existencia de condensación?
La condensación es compatible con una temperatura superficial igual o inferior al punto de rocío del aire en contacto con ella durante el período relevante. La humedad relativa sin temperatura del aire, o la temperatura ambiente sin temperatura del producto, son insuficientes para dicha comparación. Establecer esas condiciones no permite identificar un líquido desconocido como agua.
Explicación de Vaisala sobre el punto de rocío Describe la temperatura a la que el aire se satura al enfriarse. Aplicado a una estación de empaquetado, esto significa evaluar la superficie de la pieza en función de las condiciones ambientales. Una habitación que se siente confortable aún puede contener un componente lo suficientemente frío como para que se produzca condensación.
El equipo técnico debe seleccionar un método de medición adecuado para la superficie en cuestión y documentar la posición de la medición. Una lectura en una superficie accesible de la carcasa no indica automáticamente la ubicación de una zona hundida donde se encontraron gotas. Registre el instrumento, las unidades, la hora y la ubicación para que otra persona pueda interpretar el resultado.
La lectura de la calidad del aire en la estación de trabajo tampoco describe todos los espacios cerrados. No se debe atribuir a las condiciones de la habitación el aire atrapado dentro de un paquete cerrado o una bolsa de espuma sin pruebas. Cuando la medición directa pudiera alterar el paquete, el departamento de ingeniería debería definir un método de prueba adecuado y sus limitaciones.
Elabore una línea de tiempo desde la llegada hasta la inspección.
Utilice un registro para cada paquete de muestra identificado. Relacione las observaciones de temperatura con los eventos de empaquetado en lugar de comparar una lectura de la sala tomada por la mañana con un producto inspeccionado horas después.
| Registro | Detalles que hacen que la observación sea útil |
|---|---|
| Llegada del producto | SKU, ubicación anterior, hora de llegada, estado visible |
| Aire en el embalaje | Ubicación de la medición, hora, temperatura, humedad relativa |
| Superficie del producto | Temperatura, ubicación exacta, hora, método de medición |
| Paquete de espuma | Sistema, códigos de material, formato de bolsa, caja, revisión del método |
| Eventos de empaquetado | Colocación del producto, colocación del cojín, tiempos de cierre y sellado |
| Primera observación de humedad | Ubicación, hora, apariencia, etapa del proceso |
| Inspección posterior | Condiciones de almacenamiento, tiempo de apertura, estado del producto |
Incluya en la comparación los paquetes sin humedad visible. Por ejemplo, determine si las piezas afectadas y las no afectadas proceden de la misma zona de almacenamiento y se empaquetaron en el mismo intervalo. Utilice recuentos dentro de un grupo de inspección definido en lugar de descripciones como “a veces húmedo”.”
Evite eliminar las evidencias antes de la evaluación inicial de calidad. Si la respuesta aprobada requiere intervención inmediata, documente lo observado y las medidas tomadas. Una superficie seca posteriormente no recupera su estado original.
Utilice la primera observación para elegir la siguiente verificación.
La presencia de humedad documentada desde el principio limita el alcance de la investigación. Si bien no demuestra por sí sola el mecanismo, ayuda a prevenir cambios no relacionados en la producción de espuma o en el tiempo de empaquetado.
Humedad presente antes del envasado: Primero, revise el estado del producto entrante y trasládelo al área de empaque. La formación de espuma no explica la humedad ya registrada en esa pieza antes de su introducción. Mantenga informados al responsable del proceso sobre los requisitos de secado o limpieza previos.
Humedad observada por primera vez durante el envasado: Compare las mediciones y los eventos ocurridos en torno a ese punto. Determine si el producto se revisó inmediatamente antes, qué superficie se mojó y si la integridad de la bolsa se mantuvo aceptable. Encontrar gotas después de colocar el cojín no prueba que este las haya generado.
Se detectó humedad al abrir el envase: Almacenamiento de documentos, tránsito (si procede) y entorno de inspección de recepción. Distinga las gotas visibles al abrir el paquete de las que se observan posteriormente. Sin observaciones previas, un hallazgo durante el desembalaje no permite determinar cuándo se produjo la humedad.
Para cualquiera de estas rutas, registre el daño superficial por separado de la observación de humedad. Cuando haya recubrimientos, películas decorativas o capas adhesivas involucradas, utilice el comprobaciones de contacto y exposición al calor en acabados delicados para definir la evaluación del producto. La humedad visible y el estado aceptable del producto son hallazgos separados.
Confirme un ajuste antes de convertirlo en estándar.
Seleccione el ajuste correspondiente según la causa justificada y las condiciones permitidas del producto. Si la temperatura de entrada es un factor relevante, el departamento de ingeniería puede evaluar el proceso de transferencia o acondicionamiento. Si se documenta humedad en la entrada, revise el proceso previo. Un problema inexplicable de integridad del líquido o de la bolsa requiere una solución específica.
No existe una regla universal que indique “dejar la pieza reposar durante diez minutos”. Especifique una condición de aceptación que el sitio pueda verificar, teniendo en cuenta la incertidumbre de medición y las variaciones pertinentes. Mantenga los materiales de espuma y el equipo dentro de las condiciones especificadas por el proveedor durante toda la prueba.
No considere el calor de reacción de la espuma como un paso de secado del producto ni como una garantía contra la condensación. La adición de un separador o desecante también modifica el embalaje propuesto; ninguno de ellos garantiza el control de la humedad sin una evaluación de diseño adecuada. Si la protección contra la humedad es un requisito del producto, obtenga una especificación definida de protección contra la humedad en lugar de confiar en la aprobación del material amortiguador.
Repita la evaluación acordada con condiciones de entrada representativas, utilizando las mismas etapas de observación. Confirme la apariencia del producto y su funcionamiento requerido, así como la ausencia de humedad visible. Registre las condiciones aceptadas y revise los factores desencadenantes en las instrucciones de embalaje, especialmente los cambios en el lugar de almacenamiento, las condiciones estacionales, los materiales en contacto o la secuencia de embalaje.
Para una revisión que involucre el Sistema SelectFoam o gama de bolsas, Proporcionar la configuración y el cronograma junto con las condiciones medidas y la superficie afectada. Esto brinda a los equipos de empaque y calidad un punto de partida concreto para decidir si el proceso actual se ajusta al producto o si requiere una prueba revisada.