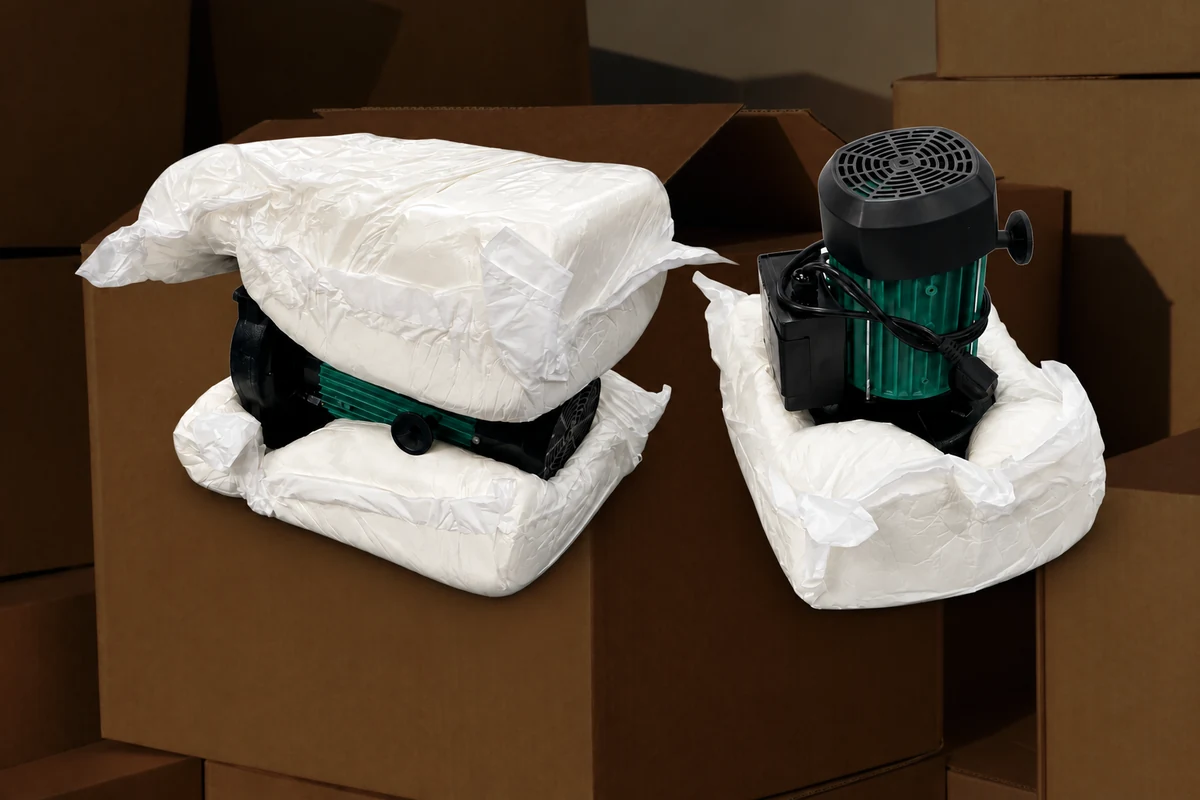
Para una almohadilla de espuma inyectada que se forma alrededor del producto dentro de una caja, coloque el producto durante la etapa de conformado especificada para ese sistema. Esperar a que la almohadilla se endurezca evita que se adapte a una pieza recién colocada. Cierre la caja siguiendo el mismo método de embalaje, distinguiendo el uso de las solapas para dar forma a la almohadilla superior del cierre final para el envío.
No existe un tiempo de espera único para cada formulación de espuma, formato de bolsa y producto. Una instrucción de empaque útil indica cuándo comienza el cronometraje, cuándo se realiza cada colocación y cómo debe verse la disposición final. La longitud de la bolsa y la cantidad de espuma guardadas por sí solas no controlan lo que sucede entre la dispensación y la colocación.
Estas decisiones se aplican al moldeado dentro de la caja. Un cojín moldeado por separado, que se fabrica y se coloca antes del embalaje, tiene una secuencia diferente; no aplique sus instrucciones de espera a un cojín destinado a formarse contra el producto.
Iniciar el cronómetro en un evento definido.
El cronometraje del empaquetado con espuma inyectada requiere un evento de inicio con nombre. La instrucción "Colocar el producto después de la dispensación" está incompleta si un operario comienza a contar cuando la máquina empieza a dispensar y otro lo hace cuando la bolsa terminada llega a la posición de empaquetado.
La reacción química comienza cuando se mezclan los componentes. Este evento no es necesariamente el mismo que cuando el operario recibe la bolsa. Una bolsa ya contiene material reactivo al ser liberada, y transportarla a otra estación añade tiempo antes de su colocación.
Para las instrucciones de operación, utilice un evento que el operador pueda identificar fácilmente y que el proveedor del equipo haya relacionado con el proceso de formación. Algunos ejemplos son la liberación de una bolsa fabricada a máquina o un paso específico en una secuencia de dispensación directa. No abra el equipo para observar el punto de mezcla. Las bolsas precargadas requieren sus propias instrucciones de activación, en lugar de la sincronización de un sistema alimentado por máquina.
Registre tanto el evento como el intervalo transcurrido. Dos registros que indiquen "tiempo de colocación" no son comparables si miden partes diferentes del ciclo.
Coloque el producto mientras el cojín se adapta a su forma.
En un proceso de conformado dentro de la caja, el producto debe alcanzar su posición final mientras el cojín aún puede adquirir la forma requerida. El método también debe determinar cómo se sujeta el producto durante esa etapa; el momento de la colocación no puede compensar una zona de apoyo inadecuada ni la falta de soporte.
A medida que la espuma se expande y se endurece, su capacidad de cambiar de forma también cambia. Por lo tanto, mover el producto después de la etapa de colocación prevista es diferente a colocarlo correctamente desde el principio. Un ajuste tardío puede hacer que el cojín final se adapte a una posición anterior en lugar de la aprobada.
Revise el resultado en función del posicionamiento previsto del producto, especialmente:
- Si el producto se mantiene a la altura y orientación especificadas.
- Si el cojín inferior soporta las superficies previstas.
- Si las proyecciones frágiles permanecen libres de contactos no deseados.
- Si el cojín superior se ajusta sin desplazar el producto.
Un resultado incorrecto no es prueba de una falla de sincronización. El tamaño de la bolsa, la cantidad de material, la orientación del producto y las dimensiones del cartón también afectan la forma. Utilice el Guía sobre problemas de embalaje con espuma inyectada cuando el resultado se aparta de la referencia en lugar de simplemente acortar o alargar un retraso.
No utilice apretar, perforar o abrir una bolsa reactiva como prueba de tiempo. Las instrucciones del proceso del proveedor deben definir las etapas observables y la manipulación permitida. Para la dispensación directa, el Guía de mano para la aplicación de espuma inyectada explica los requisitos más amplios de ubicación y control por parte del operador.
Separar la parte superior del cojín del cierre final de la caja.
Cerrar las solapas para formar una capa protectora y sellar la caja para su envío son acciones distintas. Las instrucciones de embalaje deben especificar qué acción se pretende realizar, incluso cuando el proceso aprobado las sitúa muy cerca una de la otra.
Hay tres cierres distintos que conviene mantener despejados:
- Fabricación o sellado de la bolsa de espuma: parte del proceso de producción de bolsas especificado.
- Posicionamiento de las solapas de la caja durante el proceso de conformado: Aplicable únicamente cuando el método de embalaje del sistema los utiliza para establecer la forma del cojín.
- Finalización del cierre de envío: aplicar la cinta adhesiva u otro sistema de cierre especificado en la etapa prescrita.
Un método que utiliza las solapas durante la formación del cojín superior no puede sustituirse por una instrucción general de dejar todas las cajas abiertas hasta que la espuma se haya endurecido. Del mismo modo, ese método de formación no autoriza a sellar con cinta adhesiva todas las cajas inmediatamente después de añadir la bolsa superior.
Solicite al proveedor que identifique el propósito y el momento de cada cierre en el paquete propuesto. Si el producto se ha movido, las solapas no encajan como se especifica o la caja está abultada, forzar el cierre oculta un ajuste defectuoso en lugar de corregirlo. Mantenga ese paquete fuera del flujo de envío mientras se investiga la causa.
Eliminar los retrasos que el programa de la máquina no puede controlar.
Prepare el producto, la caja y los materiales de contacto necesarios antes de comenzar el proceso de moldeo. El tiempo que se dedique a buscar un accesorio o a despejar la superficie de trabajo sigue contando mientras la espuma está reaccionando.
Consideremos una estación que maneja piezas de repuesto mixtas. El primer producto está listo junto a la caja antes de que se prepare su bolsa. Para el siguiente producto, el operario recibe la bolsa y luego busca el separador correcto. Incluso con el mismo programa de dispensación, estas son secuencias de colocación diferentes.
Por lo tanto, una demostración del equipo debe incluir el proceso real de recepción y posicionamiento. La tasa de producción de bolsas de una máquina no determina por sí sola la tasa de cajas completas de la estación. Compare el ciclo de producción de bolsas con el tiempo necesario para recibirlas, colocar el producto, añadir el material de amortiguación restante y completar el empaque.
Cuando varios operarios comparten una máquina, defina quién recibe cada bolsa y dónde espera el producto. Si la secuencia de formación supera repetidamente la de empaquetado, revise la disposición de la estación o el sistema elegido con el proveedor. Generar una cola de bolsas en proceso de reacción no sustituye una secuencia de empaquetado viable.
Cree un cronograma de prueba para una configuración de producto.
Utilice una única configuración identificada para establecer la secuencia de colocación antes de comparar diferentes productos o programas. Registre los códigos de máquina y material, el formato de la bolsa, el programa, la revisión del producto, el tipo de caja y las condiciones de funcionamiento pertinentes en cada prueba.
La siguiente línea de tiempo es una estructura de registro, no una secuencia operativa universal. Incluya únicamente los pasos utilizados por el sistema seleccionado y sus instrucciones.
| Evento | Referencia de sincronización | Resultado a registrar |
|---|---|---|
| Bolsa liberada o paso de dispensación especificado completado. | Evento de inicio acordado | Bolsa o programa de dispensación correcto |
| Cojín inferior colocado | Tiempo transcurrido desde ese evento | Posición dentro de la caja |
| Posicionamiento del producto | Mismo evento de inicio | Orientación y apoyo previsto |
| Cojín superior colocado | Su propio evento de producción identificado | Adaptar alrededor de las superficies previstas |
| Solapas posicionadas para el conformado, si se especifica | Referencia requerida por el método | Posición del producto y ajuste de la solapa |
| Cierre de envíos completado | Etapa de cierre especificada | Estado final de la caja |
Asigne a cada cojín recién fabricado su propia referencia de evento. Medir cada acción desde el desmontaje de la bolsa inferior oculta cuánto tiempo esperó la bolsa superior antes de usarse.
Cuando el equipo de ingeniería evalúe un cambio de tiempo, es fundamental identificar las demás variables relevantes. Modificar simultáneamente la cantidad de espuma, el tamaño de la caja y el intervalo de colocación no permitirá determinar qué cambio corrigió el resultado. Es preferible observar los paquetes repetidos según el plan de prueba, en lugar de considerar un cojín con una forma óptima como un rango de operación establecido.
No utilice el tiempo de espera como atajo para evitar la sensibilidad al calor.
La tolerancia térmica del producto requiere una evaluación independiente. Una pieza que no tolera las condiciones de contacto propuestas no queda automáticamente protegida por el simple hecho de colocarla más tarde en el ciclo de conformado.
Retrasar la colocación modifica las condiciones de conformado, así como la posible exposición al calor. Evalúe la temperatura y la duración reales del contacto en función de los límites del producto y, a continuación, revise cualquier secuencia revisada para el ajuste y la amortiguación. comprobaciones de acabados delicados y de exposición al calor abarcar la evidencia del producto necesaria para esa decisión.
Ni la temperatura de la máquina ni la sensación de frío de la bolsa permiten determinar la exposición de un recubrimiento, adhesivo o componente sensible. No configure un retardo de enfriamiento universal en lugar de revisar el producto y el proceso.
Convierta la prueba en una instrucción de empaque repetible.
Emita una instrucción de temporización únicamente para la configuración evaluada. Indique los eventos iniciales, los intervalos permitidos o las etapas observables, las posiciones del producto y las comprobaciones del embalaje final con la suficiente claridad como para que otro operador capacitado pueda reproducirlos.
El paquete ya formado aún necesita validación para su envío. ISTA distingue entre pruebas de evaluación inicial y procedimientos de simulación de transporte; Seleccione la evaluación pertinente con el equipo de empaquetado. Un cojín de aspecto uniforme en la estación no garantiza el rendimiento en todo el entorno de distribución.
Revise el momento oportuno cuando cambien el material, el formato de la bolsa, el programa de dispensación, el producto, el envase o las condiciones operativas pertinentes. La secuencia anterior puede seguir siendo adecuada, pero el hecho de que el nombre del SKU no haya cambiado no lo confirma.
Para un Análisis del sistema SelectFoam, Envíe la configuración y el cronograma de prueba juntos. Identifique el punto exacto donde el operador espera, se apresura o pierde la posición prevista del producto. Esto proporciona a los equipos de equipos y empaque una pregunta específica sobre el proceso que resolver, en lugar de una solicitud ambigua sobre la "cantidad correcta de segundos".“