El embalaje de los kits de hardware requiere tres comprobaciones: el componente correcto, la revisión aprobada y la cantidad necesaria. Una bolsa sellada demuestra que el proceso de sellado se ha completado; no garantiza que todos los tornillos, arandelas, soportes o instrucciones que contiene pertenezcan al kit.
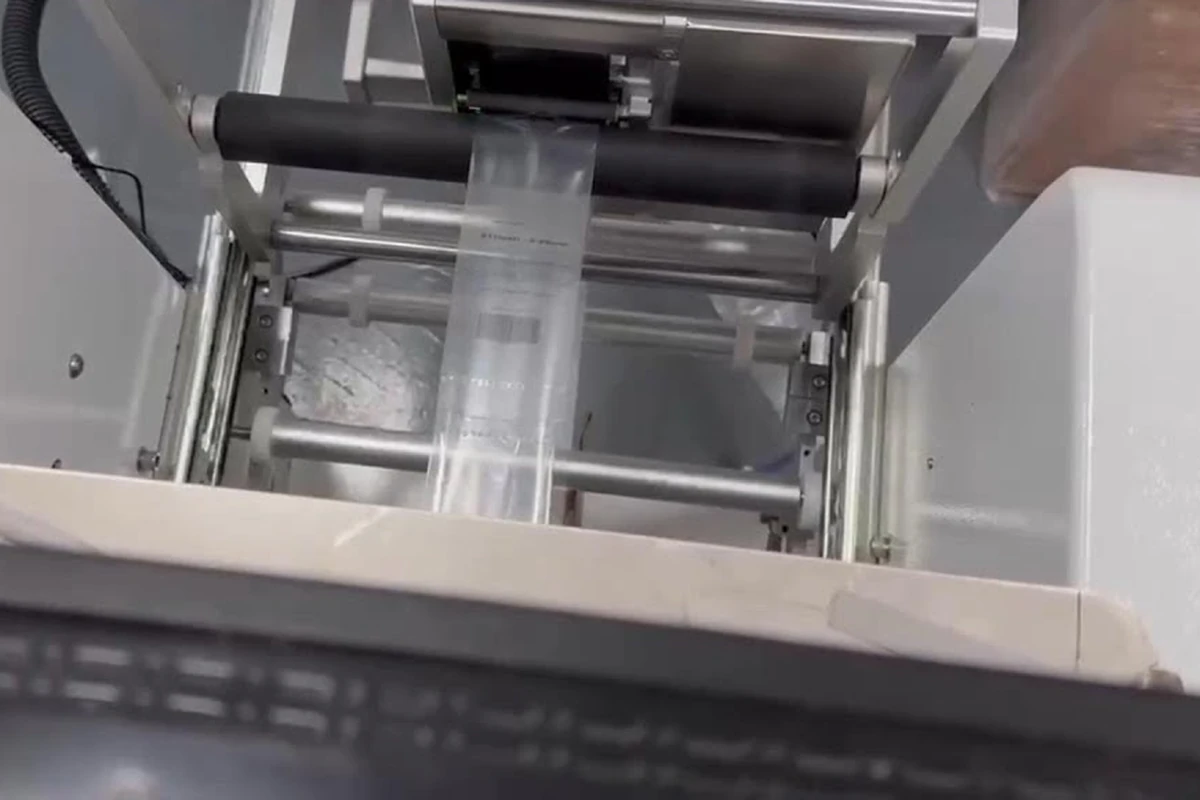
Diseñe el proceso de empaquetado en torno a una lista de materiales aprobada y asigne una verificación a cada error plausible. Mantenga la confirmación de componentes separada de la alimentación y el sellado de las bolsas. Una ensacadora automática de carga manual es una opción útil cuando el equipo desea mecanizar la manipulación de las bolsas sin perder el control del montaje y la inspección del kit.
La pregunta práctica a la hora de comprar es, por lo tanto: ¿Puede esta estación cargar, verificar, identificar y sellar el kit real mediante una secuencia repetible? Responda a esta pregunta con componentes y bolsas representativos antes de seleccionar accesorios de conteo o aumentar la producción.
Comience a empaquetar su kit de hardware con una definición de kit aprobada.
La definición del kit debe especificar qué componentes debe incluir el paquete final, incluyendo su versión. Un nombre de producto como “kit de montaje” es demasiado genérico cuando diferentes clientes, ensamblajes o niveles de revisión utilizan componentes similares.
Utilice la lista de materiales (BOM) publicada como referencia. Registre el número de kit, la revisión, los números de componentes, las cantidades, las sustituciones permitidas y los insertos necesarios. Incluya los requisitos de embalaje e identificación en las instrucciones de trabajo para que el equipo no coloque las piezas correctas en una bolsa con una identificación incorrecta.
Distinga entre una revisión de componente y un lote de proveedor. Un lote identifica la fuente o el lote de producción; una revisión identifica el diseño o la especificación aprobada. El registro de empaque debe incluir la información que el cliente requiera, sin considerar una como sustituto de la otra.
Cuando exista un sustituto aprobado, haga visible dicho permiso en la estación. Los operarios no deben asumir que dos tornillos o soportes similares son intercambiables solo porque ambos quepan en la bolsa.
Convierta la lista de materiales en una tabla de control de componentes.
Asigne un método de confirmación a cada componente en lugar de basarse en una última mirada a un conjunto mixto. La tabla que aparece a continuación es un ejemplo hipotético de un kit de montaje, no una especificación del cliente SelectPack.
| Componente | Por kit | Error principal a detectar | Punto de confirmación |
|---|---|---|---|
| Tornillo SA, revisión aprobada | 4 | Tornillo similar de otro kit | Verificar el contenedor de origen y el recuento |
| Nuez NA | 4 | Nuez faltante o sobrante | Confirme la cantidad antes de cargar. |
| Lavadora WA | 8 | Las arandelas anidadas se contaban como una | Separe y verifique las piezas |
| Instrucciones insertadas IA, revisión actual | 1 | Inserto antiguo o hoja faltante | Verifique el identificador antes de cargar. |
Agregue el rol responsable y la evidencia a la tabla correspondiente del sitio. La evidencia puede ser una confirmación del operador, una bandeja inspeccionada, un resultado de conteo validado u otro método especificado en el plan de control.
Mantenga los contenedores de origen identificables durante la transferencia de piezas. Si una caja del proveedor contiene varios paquetes o lotes internos, documente el nivel en el que se confirma la identidad. Un contenedor de reposición sin etiquetar interrumpe la conexión entre la lista de materiales aprobada y las piezas que llegan a la máquina de envasado.
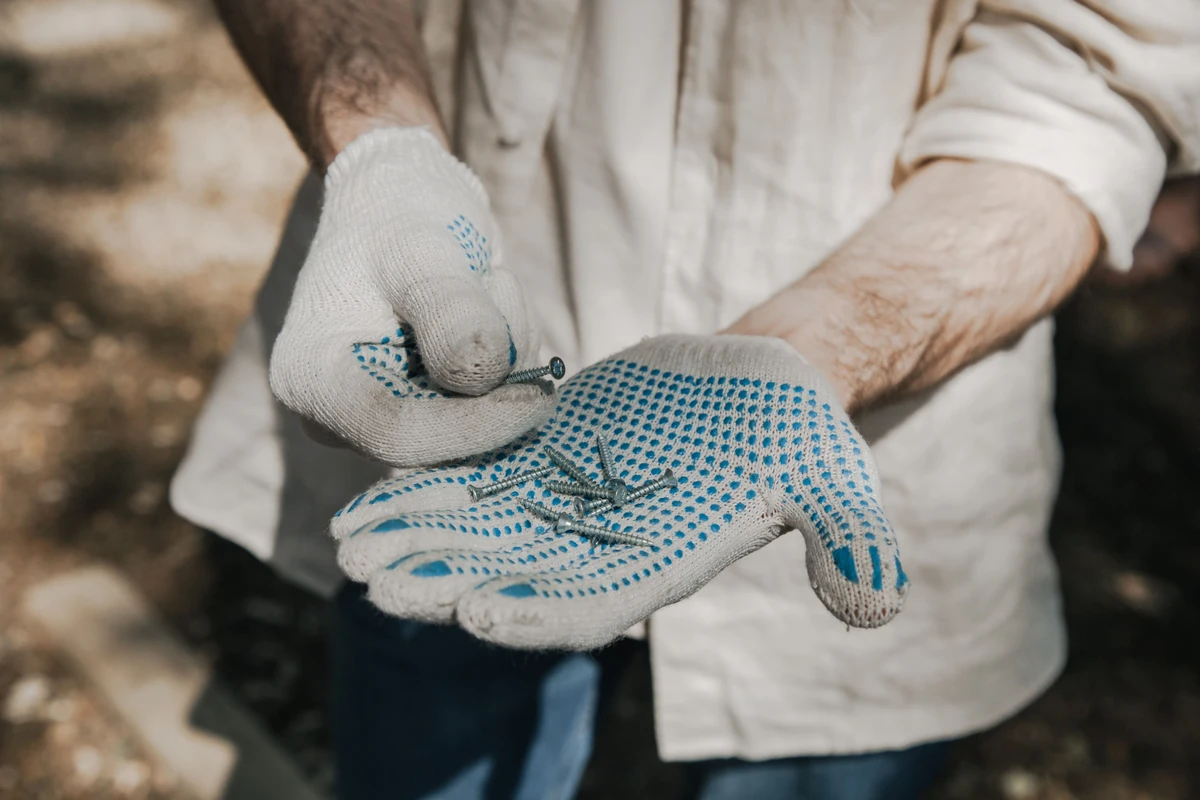
Para piezas similares, utilice la característica distintiva: longitud, rosca, acabado, patrón de orificios, revisión del plano o un identificador controlado. Una descripción genérica como “tornillo plateado” no permitirá una verificación fiable cuando varios tornillos plateados comparten la misma estación.
¿Qué controles establecen la identidad y cuáles establecen la cantidad?
Una verificación de cantidad determina cuántos artículos están presentes bajo las condiciones validadas. No determina automáticamente que esos artículos sean la pieza o revisión correcta.
Una bandeja con cuatro posiciones puede ayudar a un operario a organizar cuatro piezas, pero las cuatro posiciones ocupadas aún requieren el tornillo correcto. Del mismo modo, el total que muestra un contador no confirma la identidad del material introducido. La verificación del origen sigue siendo una tarea independiente, a menos que el sistema especificado proporcione y valide explícitamente dicha función.
La verificación del peso total también requiere un alcance de detección definido. Las sustituciones de peso similar, las variaciones entre componentes y los cambios en la bolsa o el inserto afectan el resultado. Determine qué condiciones de componentes faltantes, adicionales o incorrectos detecta el método propuesto con el kit real. No compre una báscula asumiendo que un peso que cumpla con los requisitos demuestra que cada línea de la lista de materiales es correcta.
Prepare muestras de prueba controladas fuera de la producción comercializable: una arandela faltante, una tuerca adicional, un tornillo incorrecto y el inserto antiguo. Compare el resultado de la inspección con el contenido conocido. Identifique claramente cada paquete de prueba y verifique su estado después de la prueba para que no pueda ingresar a los envíos a los clientes.
Establezca la frecuencia de inspección y delegue la responsabilidad a través del plan de calidad de la planta. Esta guía no prescribe una tasa de muestreo ni un umbral de detección universales.
Coloca el punto de confirmación antes de que se cierre la bolsa.
Verifique los componentes sueltos mientras el equipo aún pueda identificarlos y separarlos. Una vez que el hardware se superpone dentro de una bolsa llena, la verificación visual se vuelve más difícil y corregir el kit requiere una manipulación adicional.
Para una estación de carga manual, una secuencia viable consiste en confirmar la identidad de la fuente, ensamblar un kit en un área de preparación definida, verificar su contenido y transferirlo a la bolsa correspondiente. Mantenga el material sin verificar, los kits confirmados y las bolsas terminadas en ubicaciones distintas. El objetivo es visualizar el estado de cada paquete sin depender de la memoria.
El proceso de transferencia en sí mismo merece atención. Es posible que queden arandelas pequeñas en una bandeja; que los componentes se atasquen en la boca de la bolsa; o que un inserto quede junto a la máquina. Inspeccione la ruta de transferencia y defina cómo el operario verifica que el kit revisado haya llegado a la bolsa antes de sellarla.
El ajuste de la bolsa también afecta esa secuencia. Deje el espacio libre necesario para la carga y el sellado, y evalúe el riesgo de perforación por hilos o bordes afilados. Guía de bolsas preabiertas en rollo Proporciona un contexto más amplio para la selección de bolsas; la compatibilidad y el empaque final aún requieren confirmación para la máquina y el hardware exactos.
Mantenga la identificación del kit adjunta al contenido correcto.
La identificación del producto requiere confirmación incluso después de que la inspección de componentes haya sido satisfactoria. Un kit completo en una bolsa con otro número de kit sigue siendo un envío incorrecto.
Compare el identificador impreso o aplicado con la definición del kit activo. Confirme la revisión requerida, la referencia del cliente, la información del lote y los campos variables utilizando la fuente aprobada. La impresión directa es una opción de configuración, no una prueba de que los datos seleccionados sean correctos.
Cuando se utilice el escaneo, distinga la lectura de un código de la verificación de su asociación con el contenido. Guía de verificación de códigos de barras para ensacadoras automáticas Explica cómo comprobar por separado los datos esperados, los datos decodificados y el paquete físico.
Controle esta asociación durante el reabastecimiento de materiales y los cambios de trabajo, no solo al comienzo de un turno. Utilice un Lista de verificación para el cambio de la máquina de ensacado retirar los componentes del trabajo anterior, el material de la bolsa y los identificadores antes de entregar el siguiente kit.
¿Qué ocurre con un kit incompleto o incierto?
Un kit incompleto o de estado incierto se coloca en un área de espera definida hasta que se determine su estado. Devolver un pequeño grupo de piezas no identificadas al contenedor de piezas activas puede transferir la misma incertidumbre a los paquetes posteriores.
Registre el número de kit, el problema observado, el material de origen involucrado y el rango de paquetes que requieren revisión. Mantenga separadas la corrección y la liberación: agregar un componente faltante es una acción de reprocesamiento; confirmar que el kit corregido coincida con su lista de materiales es la verificación de liberación.
Para los productos rechazados que estén sellados, utilice el proceso de desempaquetado y reinspección aprobado por la planta. Verifique si hay bolsas o identificadores dañados y confirme que el paquete corregido reciba la identificación adecuada. Si se repiten fallos por falta de componentes, se debe revisar el proceso de preparación y transferencia, en lugar de volver a contarlos al final de la línea de producción.
Especifique la embolsadora alrededor del proceso del kit completo
Envíe a SelectPack un kit representativo completo, su lista de materiales y revisión, la bolsa prevista y los defectos que debe detectar el método de inspección. Incluya las dimensiones del producto, las preocupaciones sobre bordes afilados, los lotes previstos, los identificadores necesarios y la secuencia de operación propuesta.
Analice la presentación de las bolsas, el acceso de carga, el sellado y la identificación según esa secuencia. El conteo, el pesaje, la inspección visual, los bloqueos del escáner y el rechazo automático son requisitos de configuración independientes; solicite confirmación por escrito de las funciones incluidas y las condiciones en las que se han probado.
Utilice el Gama de máquinas ensacadoras automáticas SelectPack para iniciar la revisión de esa aplicación. Una prueba útil sigue a un kit completo y correctamente identificado a través de la verificación, transferencia y sellado.