
Wählen Sie eine Winkelschweißmaschine, wenn die Produkte in einen definierten intermittierenden Siegelbereich passen und der Betrieb Wert auf einen unkomplizierten, geschlossenen Verpackungsprozess legt. Wählen Sie ein Seitenschweißmaschine, wenn kontinuierlicher Materialfluss oder lange und variable Produktlängen den Kreuzsiegelzyklus der Winkelschweißmaschine einschränken.
Die Entscheidung ist nicht einfach “langsamer oder schneller”. Produktbreite und -höhe, Folienweg, Abstände, Siegelposition, Tunnelkapazität, Artikeländerungen und nachgelagerte Handhabung bestimmen, welches System die stabilere Linie erzeugt. Wenn die Verpackungsarchitektur noch nicht festgelegt ist, beginnen Sie mit der Arten von Schrumpfverpackungsmaschinen bevor Sie diese beiden Schweißwege vergleichen.
Unterschiede zwischen den Schweißwegen
Innerhalb der Versiegelungs- und Schrumpfverfahren, Ein L-förmiger Bügel verschließt die Folie während eines Siegelzyklus an der Seiten- und Hinterkante. Die Produktlänge beeinflusst daher die verfügbare Siegelgeometrie und den Siegelzyklus.
Eine Seitenschweißmaschine erzeugt eine durchgehende Längssiegelung und nutzt eine separate Quersiegelung zwischen den Produkten. Dadurch entfällt die feste Winkelschweißlänge als primäre Einschränkung, jedoch gewinnen präziser Produktabstand und Folienführung an Bedeutung.
| Entscheidung | L-Stange | Seitenschweißmaschine |
|---|---|---|
| Produktlänge | Muss zum Versiegelungszyklus/Umschlag passen | Besser geeignet für lange oder variable Längen |
| Fließen | Intermittierender Schweißvorgang | Kontinuierliche Längsversiegelung |
| Produktabstände | Wichtig | Entscheidend für die korrekte Abstimmung der Querdichtung. |
| Umstellung | Mechanische und Filmeinstellungen | Besser abgestimmte Tracking- und Timing-Einstellungen |
| Beste Ausgangspassform | Wiederholbare Schachteln und Einzelverpackungen | Lange Produkte oder kontinuierliche Hochleistungsleitungen |
Die Produktlänge ist nur der erste Filter
Wählen Sie eine Seitenschweißmaschine nicht nur aufgrund einer langen Artikelnummer. Erfassen Sie das gesamte Produktsortiment und das Produktionsprofil. Sind lange Produkte selten, kann eine andere Ausrichtung oder ein anderer Produktionsplan wirtschaftlicher sein. Variiert die Länge alle paar Packungen, stellen Sie sicher, dass die Sensorik und die Zeitsteuerung für die Kreuzsiegelung diese Variation ohne Folienüberschuss oder Kollisionen ausgleichen.
Breite und Höhe begrenzen weiterhin beide Systeme. Die Tunnelöffnung, die Förderbandhalterung und die Folienbreite können sich nach Festlegung der Schweißnahtgeometrie als die eigentlichen Einschränkungen erweisen.
Nachhaltige Geschwindigkeit vergleichen
Bei einer L-förmigen Schweißmaschine prüfen Sie den gesamten Schweißzyklus und den erforderlichen Abstand zum nächsten Produkt. Bei einer Seitenschweißmaschine prüfen Sie die Zuführungssteuerung, die Stabilität der Längsschweißnaht, den Zeitpunkt der Querschweißnaht, den Tunnelabstand und den Auswurf. Ein Katalogwert ist wenig aussagekräftig, wenn die Produktionslinie nicht über den gesamten vorgesehenen Produktmix hinweg die akzeptierten Schweißnaht- und Schrumpfqualitäten gewährleistet.
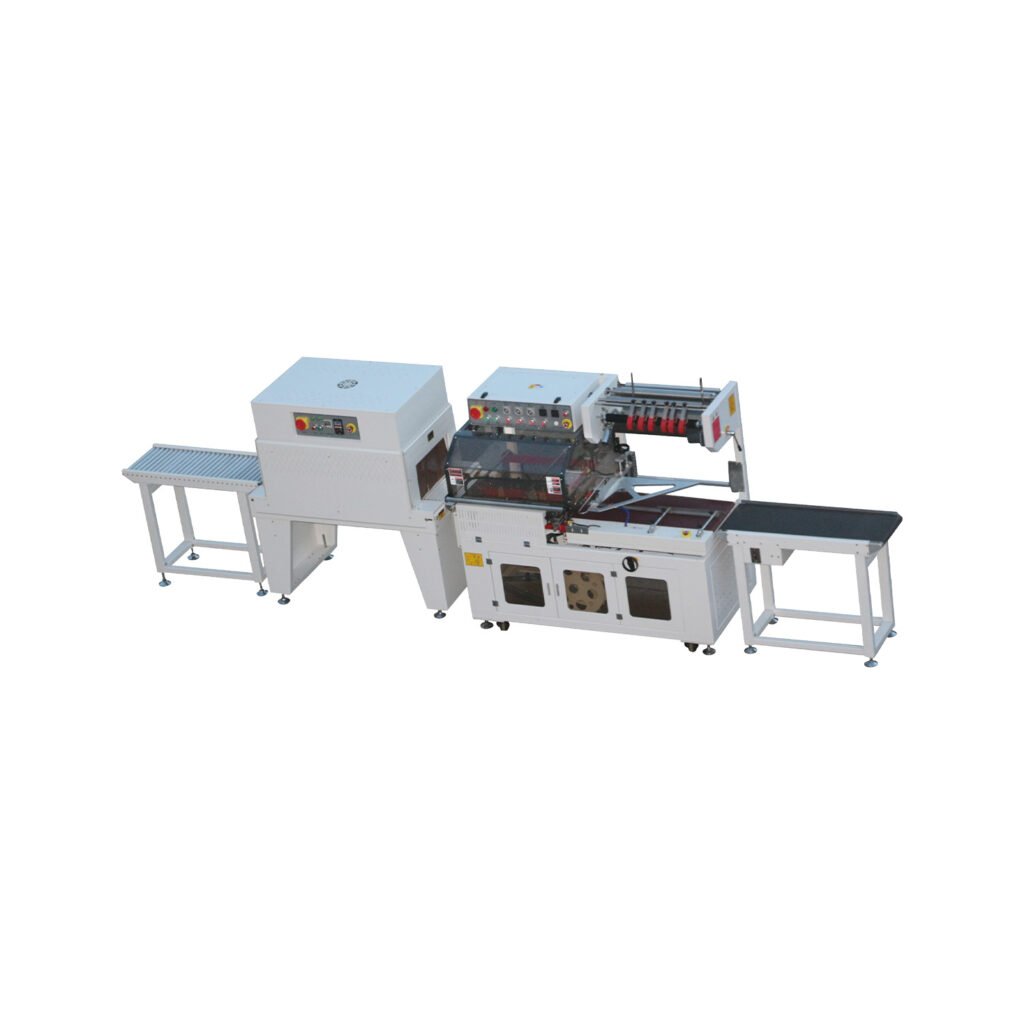
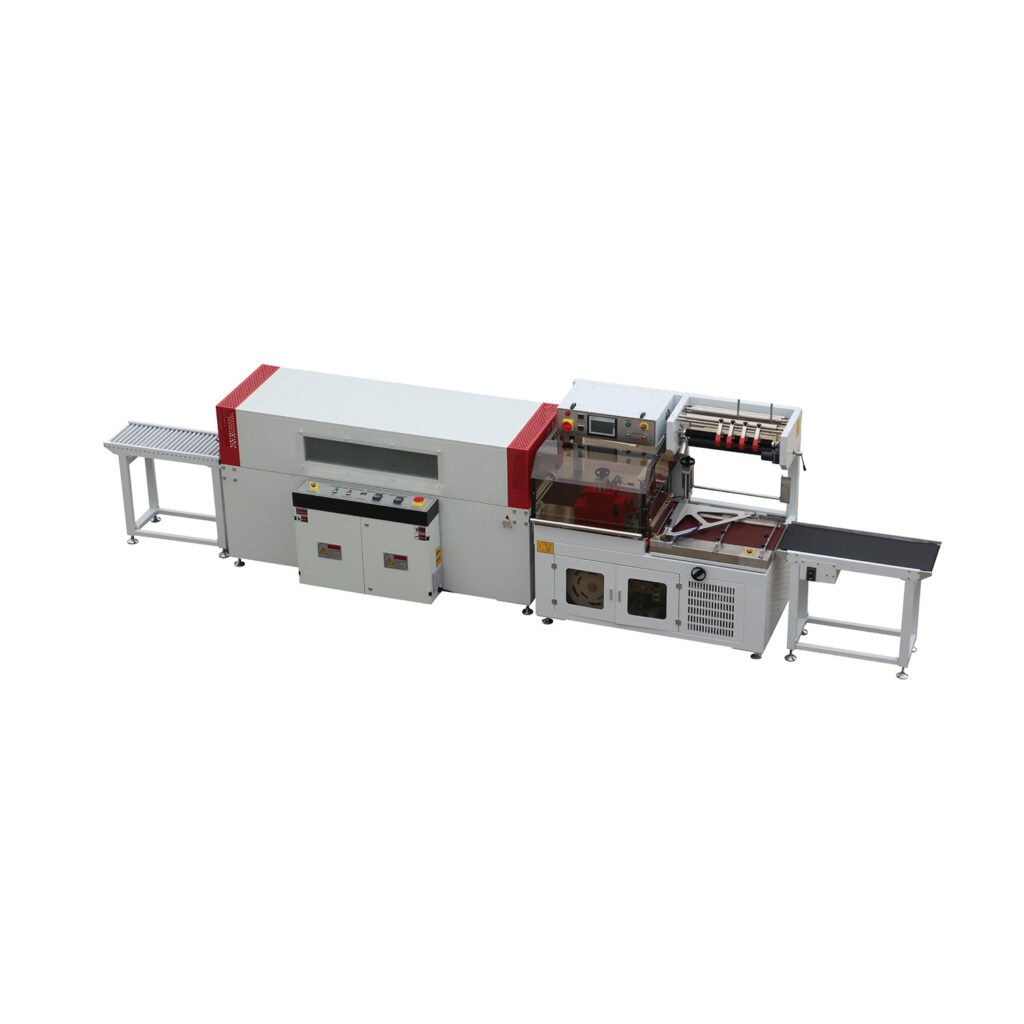
Der vollautomatische Winkelschweißmaschine und Schrumpftunnel und die Automatische Seitenschweißmaschine mit Schrumpftunnel Die beiden Prozesspfade darstellen; die exakten vorgeschlagenen Konfigurationen vergleichen, anstatt Daten zwischen Modellen zu übertragen.
Umschaltfragen
Bitten Sie den Lieferanten, den Wechsel von einer problematischen Artikelnummer zu einer anderen zu demonstrieren. Protokollieren Sie Folgendes:
- Filmbreite und Rollenwechsel.
- Positionen der Zuführführung.
- Schweißhöhe und Mittellinie.
- Sensorposition oder -modus.
- Taktung der Querschweißung und Produktabstand.
- Tunnelrezeptur und Förderbandunterstützung.
- Erste akzeptable Packung und gesamte verstrichene Zeit.
Eine kontinuierlich arbeitende Maschine kann ihren Kapazitätsvorteil verlieren, wenn Umrüstungen wiederholte Anpassungen nach dem Prinzip von Versuch und Irrtum erfordern.
Produkthandhabung und Liniensteuerung
Bei Anwendungen mit Seitenversiegelung ist ein kontrollierter Produktabstand oft entscheidend. Definieren Sie, wer diesen Abstand erzeugt und was passiert, wenn vorgelagerte Produkte sich berühren, drehen oder in einer Stoßwelle eintreffen. Definieren Sie außerdem eine Stopplogik, damit ein Tunnel oder ein nachgelagertes Förderband nicht mit nicht akzeptierten Packungen gefüllt wird.
Winkelschweißsysteme benötigen ebenfalls eine stabile Präsentation, ein intermittierender Zyklus kann jedoch eine deutlichere Trennung der Produkte ermöglichen. Dies eignet sich für Produkte mit moderater Produktionsmenge und solche, die von einer gezielten Positionierung profitieren.
Die Konfiguration, die den Flow-Test nicht besteht, wird abgelehnt.
Verwenden Sie repräsentative kurze, typische und lange Produkte, um drei Ereignisse zu testen: Einlaufabstand, vollständiges Schließen der Querverbindung und freie Entladung in den Tunnel. Erfassen Sie die akzeptierte Ausbringungsmenge, die Wiederherstellung der Lücke nach einem Stopp und die Zeit für den Wechsel zwischen den limitierenden Artikeln.
Behalten Sie die Winkelschweißmaschine bei, wenn die gesamte SKU-Hülle problemlos hineinpasst und die intermittierende Versiegelung die erforderliche Dauerleistung ohne nachfolgende Engpässe ermöglicht. Verwenden Sie die Seitenschweißmaschine, wenn die kontinuierliche Längsversiegelung eine dokumentierte Längen- oder Durchflussbegrenzung behebt und die Anlage die Steigung, die Spurführung und die Linienzustände steuern kann. Wenn die Seitenschweißmaschine lediglich die Katalogisierungsgeschwindigkeit erhöht, der Tunnel oder der nachfolgende Prozess aber weiterhin limitierend wirkt, hat sie das Kapazitätsproblem nicht gelöst.






