Wählen Sie Schrumpffolienstärke und -breite als Teil einer Folienspezifikation. Die Breite muss das Produkt vollständig abdecken und den von der Maschine benötigten Siegelraum lassen. Die Verpackungsleistung hängt von der Materialfamilie, der Harzqualität, dem Schichtaufbau, der Ausrichtung und der Stärke ab – nicht allein von der Stärke.
Es gibt keine allgemeingültige Formel für die Schrumpfverpackungsbreite, die für alle Maschinen gilt. Mittelfalt-, Einzelwickel- und Schlauchfolien benötigen unterschiedliche Bahnen und Siegelmuster. Verwenden Sie die modellspezifische Dimensionierungsmethode des Maschinenherstellers und testen Sie die vorgeschlagene Rolle anschließend an den Produkten, die die Anforderungen erfüllen.
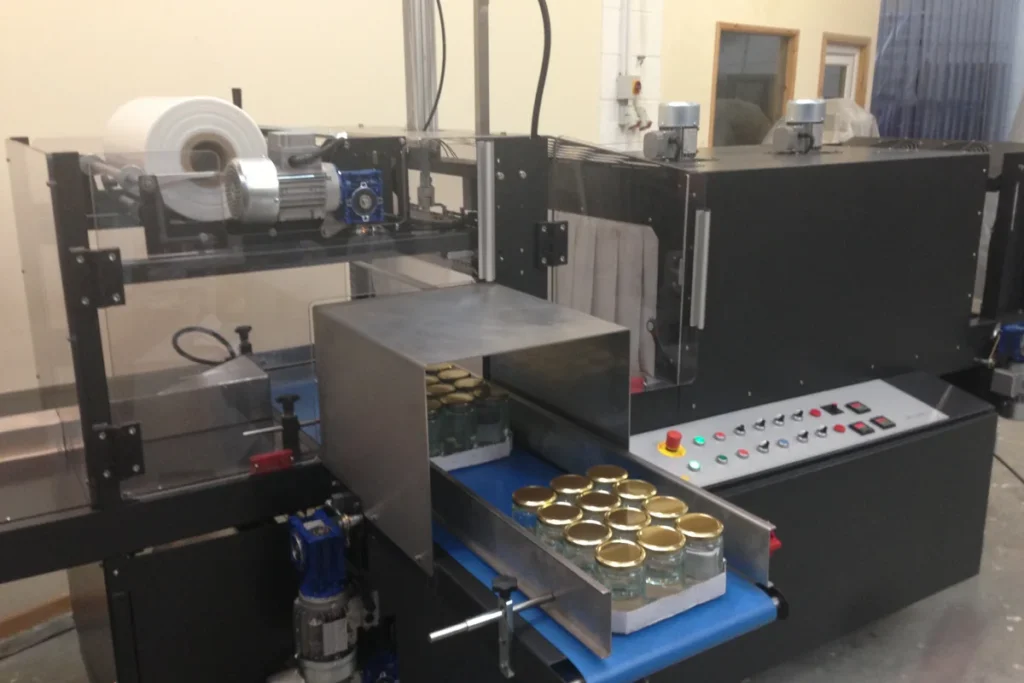
Schritt 1: Verpackung und Folienformat einfrieren
Vor der Messung der Bahnbreite Folgendes notieren:
- Produktlänge, -breite und -höhe in Laufrichtung.
- Vorsprünge, Tabletts, gruppierte Einheiten und zulässige Endöffnungen.
- Geschlossene Überzugshülle oder offene Hülsenobjektiv.
- Centerfold, Einzelfilm oder Hülsenfilmweg.
- AbSchweißnahtpositionen und erforderliches Zuschneiden oder Überlappen.
- Minimale, maximale und unregelmäßige Produkte in der SKU-Familie.
Wenn die Materialfamilie nicht ausgewählt ist, verwenden Sie die POF-, PVC- und PE-Vergleich Zunächst. Diese Seite beginnt, nachdem Verpackungsart und Filmpfad bekannt sind.
Schritt 2: Breitenkandidaten ermitteln
Messen Sie den maximalen Querschnitt, den die Bahn in der gewählten Ausrichtung abdecken muss. Geben Sie diese Maße und die Verpackungszeichnung an den Geräte- oder Folienlieferanten weiter. Verlangen Sie die Breitenberechnung zur Identifizierung von:
- Folienformat und Messkonvention.
- Verwendete Produktabmessungen.
- Maschinenspezifische Siegel-, Falt-, Überlappungs- oder Schnittzugabe.
- Vorgeschlagene Nennbahnbreite und deren Fertigungstoleranz.
- Es wird erwartet, dass die kleinsten und größten Produkte diese Breite nutzen.
Genehmigen Sie keine Breite, die lediglich als “passend für das größte Produkt” beschrieben wird. Eine Bahn kann zwar den größten Artikel abdecken, lässt aber bei kleineren Verpackungen zu viel loses Material übrig. Wenn eine Breite nicht alle Produkte zuverlässig abdecken kann, teilen Sie die Produkte in definierte Breitengruppen ein, anstatt für jede Artikelnummer (SKU) eine einzige Rolle zu verwenden.
Breitenversuchsbelege
Beobachten Sie während des Tests sowohl die Folie vor dem Schrumpfen als auch die fertige Verpackung. Eine vorgeschlagene Breite gilt als nicht bestanden, wenn sie nicht gleichmäßig geführt werden kann, die vorgesehene Siegelposition nicht beibehält, das Produkt nicht vollständig abdeckt oder die zulässigen Öffnungen innerhalb der Artikelfamilie nicht erreicht werden. Dokumentieren Sie das beobachtete Ergebnis; diagnostizieren Sie nicht jeden Fehler als Breitenproblem, bevor Sie Ausrichtung, Spannung und Folienidentität geprüft haben.
Schritt 3: Folientyp, Aufbau und Foliendicke gemeinsam auswählen
Die Folienstärke gibt die nominelle Dicke an. Sie sagt jedoch nichts über Festigkeit, Steifigkeit, Schweißverhalten, Schrumpfkraft, optische Eigenschaften oder Durchstoßverhalten aus. Zwei Folien derselben Polymerfamilie und nominellen Folienstärke können sich aufgrund unterschiedlicher Eigenschaften wie Material, Schichtaufbau, Orientierung, Additive und Fertigungstoleranzen unterschiedlich verhalten.
Bewerber anhand der tatsächlichen Aufgaben prüfen:
| Arbeitsleistung | Verpackungsnachweis erforderlich |
|---|---|
| Produktgewicht und Kanten | Keine Beschädigung oder Verlust der Umhüllung |
| Mehrfachpackungshandhabung | Die Einheiten bleiben durch Handhabungstests unter Kontrolle. |
| Kompressionsempfindliche Packung | Nach dem Abkühlen keine unzulässigen Verformungen. |
| Schweißnahtauslegung | Kontinuierlich akzeptierte Versiegelung bei Produktionsrate |
| Förderbandkontakt | Keine wiederholbaren Kratzer, Beschädigungen oder Folienabnutzungen. |
| Präsentationsanforderung | Genehmigtes Erscheinungsbild, Etikett und Barcode-Ergebnis |
| Lagerung und Verteilung | Das Paket besteht den definierten Downstream-Test |
Die Produktionsmenge sollte nicht anhand eines einzelnen erfolgreichen Musters reduziert werden. Vergleichen Sie die Anzahl der akzeptierten Pakete pro Rolle, den Anlaufausschuss, die Ausschussmenge, die Nacharbeit, die Linienstabilität und die Folgeausfälle über einen repräsentativen Produktionslauf.
Schritt 4: Prüfen Sie, ob die komplette Rolle in die Maschine passt.
Bitte senden Sie eine Rollenspezifikation anstelle von Material und Stärke allein:
| Spezifikationsfeld | Kompatibilitätsprüfung |
|---|---|
| Werkstofffamilie, Güteklasse und Struktur | Für das Paket und den Prozess genehmigt. |
| Nennmaß und Toleranz | Innerhalb des Maschinen- und Verpackungsfensters |
| Webbreite und Faltung | Passt zu Führungen, Schweißweg und Produktfamilie |
| Außendurchmesser und Gewicht der Walze | Passend für Halterung und Lademethode |
| Kerninnendurchmesser und Stirnbreite | Passend für Wellen- oder Rollenhalterungen |
| Entspannungsrichtung | Präsentiert den Folie korrekt |
| Druck, Behandlung oder Perforation | Kompatibel mit Rückverfolgung und Versiegelung |
| Spleißanforderung | Kompatibel mit Betriebs- und Qualitätsregeln |
Prüfen Sie den zulässigen Bereich für jedes Feld an der jeweiligen Maschine. Eine Walze, die auf die Welle passt, kann dennoch ungeeignet sein, wenn ihr Gewicht die zulässige Belastungsmethode überschreitet oder ihre Geometrie die Spannungsregelung beeinträchtigt.
Schritt 5: Filmveröffentlichung durch SKU Family
Testen Sie die kleinsten, größten, schärfsten und instabilsten Produkte der Produktfamilie. Berücksichtigen Sie Anlauf, Dauerbetrieb, normalen Neustart und Rollenwechsel, wenn diese Bedingungen die Leistung beeinflussen. Protokoll:
- Hersteller, Produktcode, Materialfamilie, Güteklasse und Struktur.
- Stärke, Breite, Faltung, Rollenabmessungen, Kern und Losgröße.
- Maschinen-, Rezept-, Produktorientierung und Zielvorgabe.
- Ergebnisse von Versiegelung, Schrumpfung, Produktzustand und nachgelagerten Tests.
- Akzeptierte Ergebnisse und Ablehnungen nach Ursache.
- Zugelassene Artikelgruppen und alle ausgeschlossenen Produkte.
Wenn eine Änderung an der Messvorrichtung oder der Struktur das Schweißverhalten verändert, muss die autorisierte Dichtung neu aufgebaut werden. Fenster für den Schweißprozess anstatt das vorherige Rezept zu kopieren.
Einkaufskontrolle
Die freigegebene Beschreibung sollte die vollständige, zugelassene Folie ausweisen, nicht nur “gleiches Polymer und gleiche Dicke”. Änderungen des Lieferanten, der Qualität, des Schichtaufbaus, der Dickentoleranz, der Breite, der Faltung, des Kerns, der Rollengeometrie oder der Behandlung sind gemäß den Änderungskontroll- und Revalidierungsregeln des Standorts zu behandeln.
Rezension Funktionsweise einer Schrumpfverpackungsmaschine Falls der Filmpfad noch unklar ist, senden Sie bitte den Produktumschlag, die Zielverpackung und das Angebot für die komplette Folienrolle mit einer Anfrage. SelectPack Schrumpfverpackungskonfiguration.