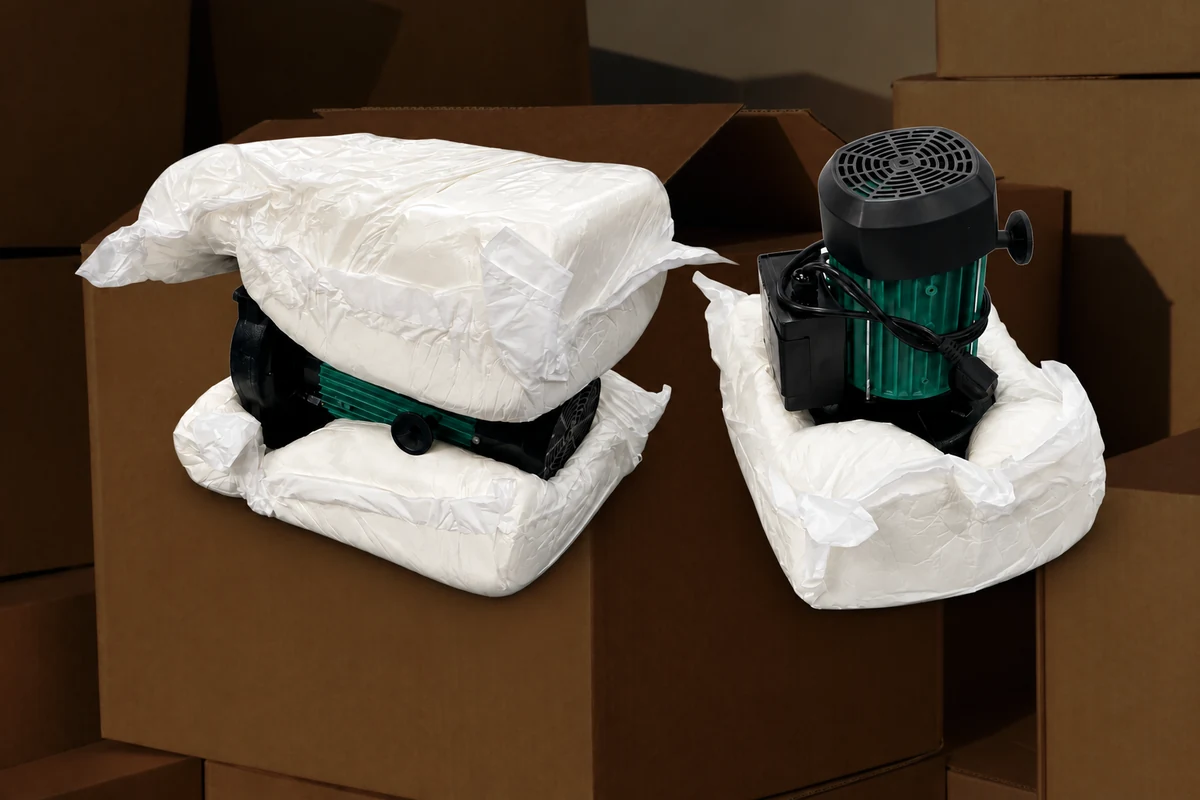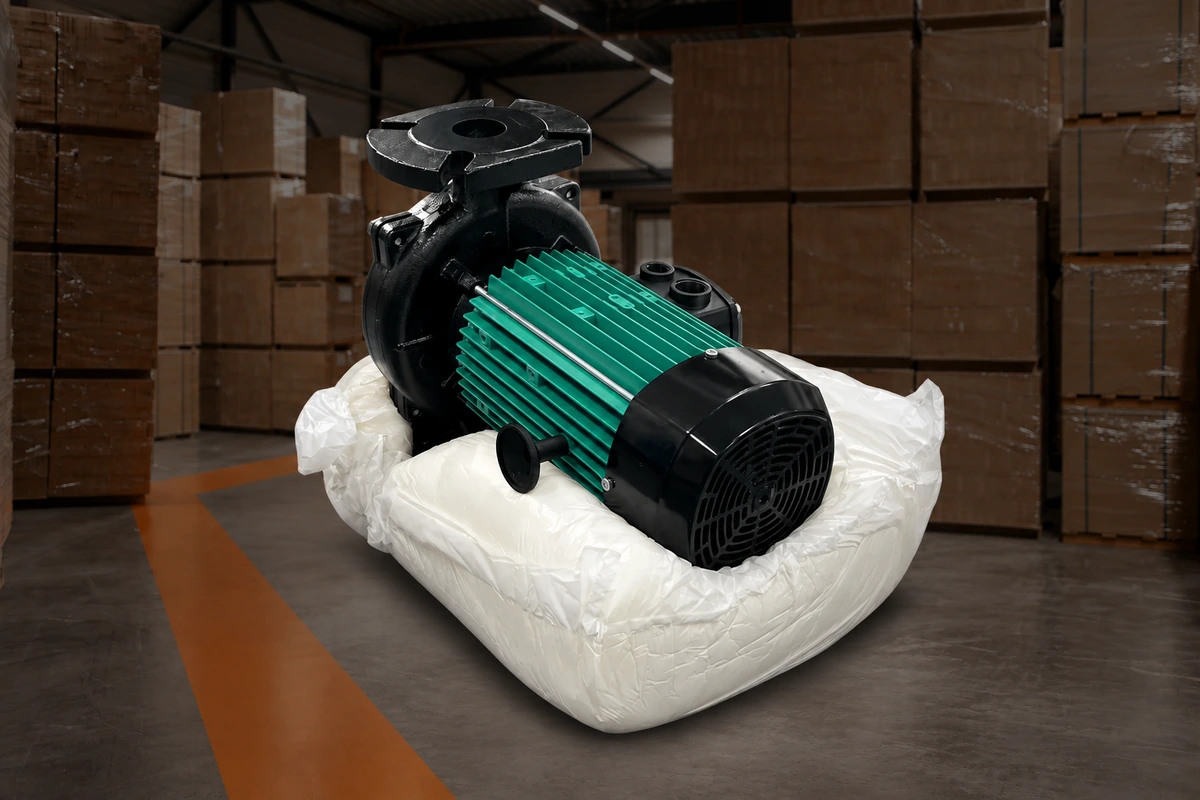
Pour un coussin en mousse moulée en place autour du produit à l'intérieur d'un carton, positionnez le produit lors de l'étape de moulage spécifiée pour ce système. Attendre que le coussin ait durci empêche qu'il ne se moule autour d'une pièce nouvellement placée. Fermez le carton selon la même méthode d'emballage, en distinguant l'utilisation des rabats pour modeler le coussin supérieur de la fermeture finale pour l'expédition.
Il n'existe pas de temps d'attente unique pour chaque formulation de mousse, format de sachet et produit. Une notice d'emballage claire indique le début du chronométrage, le moment de chaque placement et l'aspect final attendu. La longueur du sachet et la quantité de mousse économisées ne suffisent pas à déterminer ce qui se passe entre la distribution et le placement.
Ces décisions concernent le formage à l'intérieur de la boîte. Un coussin moulé séparément, fabriqué et mis en place avant l'emballage, suit une séquence différente ; ses instructions d'attente ne doivent pas être appliquées à un coussin destiné à se mouler contre le produit.
Démarrez le chronomètre à un événement défini
Le chronométrage du conditionnement en mousse injectée nécessite un événement de départ clairement défini. La consigne “ Placer le produit après distribution ” est incomplète si un opérateur commence à compter lorsque la machine commence à distribuer le produit et un autre lorsque le sachet rempli atteint la position de conditionnement.
La réaction chimique débute lorsque les composants se mélangent. Cet événement ne correspond pas nécessairement à la réception d'un sac par l'opérateur. Un sac contient déjà la substance réactive au moment de sa distribution, et son transport vers un autre poste allonge le délai avant sa mise en place.
Pour les instructions destinées à l'opérateur, utilisez un événement que ce dernier peut identifier avec certitude et que le fournisseur de l'équipement a associé au processus de formage. Il peut s'agir, par exemple, du démoulage d'un sachet fabriqué à la machine ou d'une étape spécifique d'une séquence de distribution directe. N'ouvrez pas l'équipement pour observer le point de mélange. Les sachets préremplis nécessitent des instructions d'activation spécifiques, distinctes du calendrier d'un système d'alimentation automatique.
Consignez à la fois l'événement et l'intervalle écoulé. Deux enregistrements indiquant tous deux “ temps de placement ” ne sont pas comparables s'ils mesurent différentes parties du cycle.
Positionnez le produit pendant que le coussin se forme autour.
Lors d'un processus de formage en boîte, le produit doit atteindre sa position finale avant que le coussin ne prenne la forme requise. La méthode doit également définir le mode de support du produit durant cette étape ; le timing du positionnement ne peut compenser une surface d'appui inadaptée ou un support manquant.
À mesure que la mousse se dilate et se stabilise, sa capacité à se déformer évolue. Déplacer le produit après l'étape de mise en place prévue est donc différent de le positionner correctement dès le départ. Un ajustement tardif peut donner au coussin final une forme différente de celle initialement prévue.
Analysez le résultat au regard du positionnement produit prévu, notamment :
- Si le produit reste à la hauteur et à l'orientation spécifiées.
- Si le coussin inférieur supporte les surfaces prévues.
- Veiller à ce que les parties fragiles restent à l'abri de tout contact indésirable.
- Si le coussin supérieur s'adapte sans déplacer le produit.
Un résultat incorrect ne prouve pas un défaut de synchronisation. La taille du sachet, la quantité de matériau, l'orientation du produit et les dimensions du carton influent également sur la forme. Utilisez le guide des problèmes d'emballage avec mousse injectée en place lorsque le résultat s'écarte de la référence au lieu de simplement raccourcir ou prolonger un délai.
Ne pas utiliser le fait de presser, de perforer ou d'ouvrir un sachet réactif comme test de chronométrage. Les instructions de fabrication du fournisseur doivent définir les étapes observables et les manipulations autorisées. Pour la distribution directe, guide portatif pour la mise en place de mousse explique les exigences plus larges en matière de placement et de contrôle par l'opérateur.
Séparer la formation du coussin supérieur de la fermeture finale du carton
Fermer les rabats pour former un coussin et sceller le carton pour l'expédition sont deux actions distinctes. Les instructions d'emballage doivent préciser laquelle des deux actions est prévue, même si la procédure approuvée les rend quasi simultanées.
Il y a trois fermetures distinctes à éviter :
- Confection ou fermeture du sac en mousse : partie du processus de production de sacs spécifié.
- Positionnement des rabats du carton lors du formage : applicable uniquement lorsque la méthode d'emballage du système les utilise pour établir la forme du coussin.
- Finalisation de la fermeture de l'expédition : appliquer le ruban adhésif spécifié ou tout autre dispositif de fermeture à l'étape prescrite.
Une méthode utilisant les rabats lors de la formation du coussin supérieur ne saurait être remplacée par une instruction générale de laisser chaque carton ouvert jusqu'à ce que la mousse ait pris. De même, cette méthode de formation n'autorise pas à scotcher chaque carton immédiatement après l'ajout du sac supérieur.
Demandez au fournisseur de préciser la fonction et le moment de chaque fermeture de l'emballage proposé. Si le produit a bougé, que les rabats ne se rejoignent pas correctement ou que le carton est bombé, forcer la fermeture masquera le problème au lieu de le résoudre. Mettez cet emballage hors du circuit d'expédition le temps d'en identifier la cause.
Supprimer les délais que le programme machine ne peut pas contrôler
Préparez le produit, le carton et les matériaux de contact nécessaires avant de commencer le moulage. Le temps passé à chercher un accessoire ou à dégager la surface de travail est comptabilisé pendant la réaction de la mousse.
Prenons l'exemple d'un poste de traitement de pièces détachées diverses. Le premier produit est prêt à côté de son carton avant même la confection de son sachet. Pour le produit suivant, l'opérateur reçoit le sachet puis recherche le séparateur approprié. Malgré un programme de distribution identique, les séquences de placement diffèrent.
Une démonstration d'équipement doit donc inclure les opérations de réception et de positionnement. Le débit de production de sacs d'une machine ne détermine pas à lui seul le taux de conditionnement complet du poste. Il convient de comparer le cycle de production des sacs avec le temps nécessaire à leur réception, au positionnement du produit, à l'ajout du rembourrage restant et au conditionnement final.
Lorsqu'une machine est partagée par plusieurs opérateurs, définissez clairement qui reçoit chaque sachet et où le produit est en attente. Si la séquence de formage dépasse systématiquement la capacité d'emballage, revoyez l'agencement des postes ou le choix du système avec le fournisseur. La production d'une file d'attente de sachets réactifs ne saurait remplacer une séquence d'emballage efficace.
Élaborer un calendrier d'essai pour une configuration de produit
Utilisez une configuration unique et identifiée pour définir la séquence de placement avant de comparer différents produits ou programmes. Notez les codes machine et matériau, le format du sachet, le programme, la révision du produit, le carton et les conditions de fonctionnement pertinentes pour chaque essai.
La chronologie ci-dessous présente une structure d'enregistrement et non une séquence opérationnelle universelle. Veuillez inclure uniquement les étapes utilisées par le système sélectionné et ses instructions.
| Événement | Référence de synchronisation | Résultat à enregistrer |
|---|---|---|
| Le sac a été libéré ou l'étape de distribution spécifiée a été terminée. | Événement de départ convenu | Programme de sac ou de distribution correct |
| Coussin inférieur placé | Temps écoulé depuis cet événement | Positionner à l'intérieur du carton |
| Produit positionné | Même événement de départ | Orientation et soutien prévu |
| Coussin supérieur positionné | Son propre événement de production identifié | S'adapte aux surfaces prévues |
| Volets positionnés pour le formage, si spécifié | Référence requise par la méthode | Position du produit et ajustement du rabat |
| Fermeture des expéditions terminée | Étape de fermeture spécifiée | État final du carton |
Attribuez à chaque coussin nouvellement produit une référence d'événement distincte. Mesurer chaque action à partir du déclenchement du coussin inférieur masque le temps d'attente du coussin supérieur avant son utilisation.
Lors de l'évaluation d'une modification du calendrier par l'équipe d'ingénierie, il est essentiel de conserver l'identification des autres variables pertinentes. Modifier simultanément la quantité de mousse, la taille du carton et l'intervalle de pose ne permettra pas de déterminer quelle modification a permis d'obtenir le résultat escompté. Il est préférable d'observer les emballages répétés conformément au plan d'essai plutôt que de considérer un seul coussin bien formé comme une plage de fonctionnement établie.
N’utilisez pas le temps d’attente comme raccourci pour contourner la sensibilité à la chaleur.
La tolérance thermique du produit nécessite une évaluation distincte. Une pièce ne supportant pas les conditions de contact proposées n'est pas automatiquement protégée par son placement ultérieur dans le cycle de formage.
Retarder la mise en place modifie les conditions de formage ainsi que l'exposition potentielle à la chaleur. Évaluez la température et la durée de contact réelles par rapport aux limites du produit, puis examinez toute séquence modifiée pour vérifier l'ajustement et l'amortissement. contrôles de finition délicate et d'exposition à la chaleur couvrir les éléments de preuve relatifs au produit nécessaires à cette décision.
Ni le réglage de la température de la machine ni la température plus basse du sac ne permettent d'établir l'exposition d'un revêtement, d'un adhésif ou d'un composant sensible. Ne définissez pas un délai de refroidissement universel au lieu d'une analyse du produit et du processus.
Transformer l'essai en une instruction d'emballage reproductible
Ne déclenchez une instruction de temporisation que pour la configuration évaluée. Indiquez clairement les événements de démarrage, les intervalles autorisés ou les étapes observables, les positions du produit et les contrôles d'emballage final afin qu'un autre opérateur formé puisse les reproduire.
Le colis constitué doit encore être validé pour son expédition. L’ISTA distingue les essais préliminaires des procédures de simulation du transport; Choisissez l'évaluation pertinente avec l'équipe d'emballage. Un coussin d'apparence uniforme en station ne garantit pas sa performance tout au long de la distribution.
Il convient de réévaluer le calendrier de mise en œuvre en cas de modification du matériau, du format du sachet, du programme de distribution, du produit, de l'emballage ou des conditions d'exploitation concernées. L'ancienne séquence peut encore convenir, mais le simple fait que la référence produit (SKU) soit inchangée ne le prouve pas.
Pour un Test du système SelectFoam, Envoyez ensemble la configuration et le calendrier des essais. Identifiez précisément le moment où l'opérateur hésite, se précipite ou perd la position du produit. Cela permettra aux équipes en charge de l'équipement et du conditionnement de répondre à une question de processus spécifique, plutôt qu'à une demande vague concernant le “ nombre de secondes requis ”.”