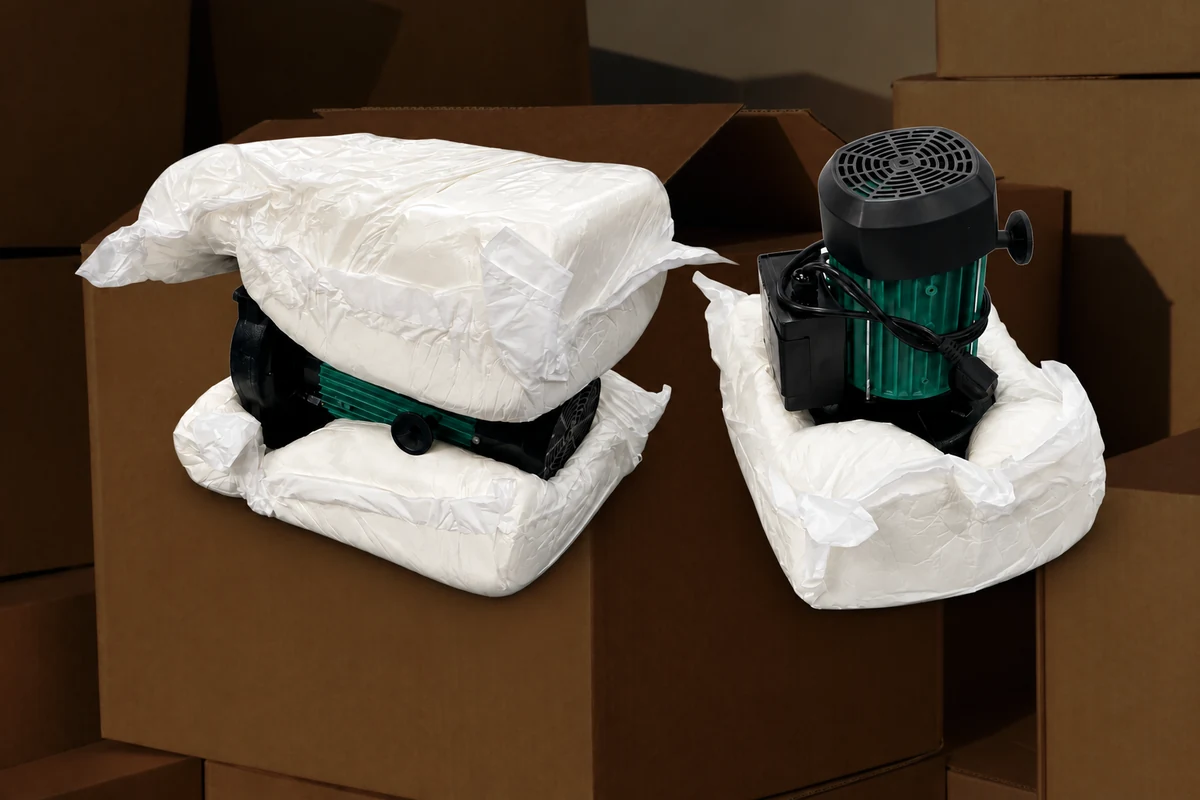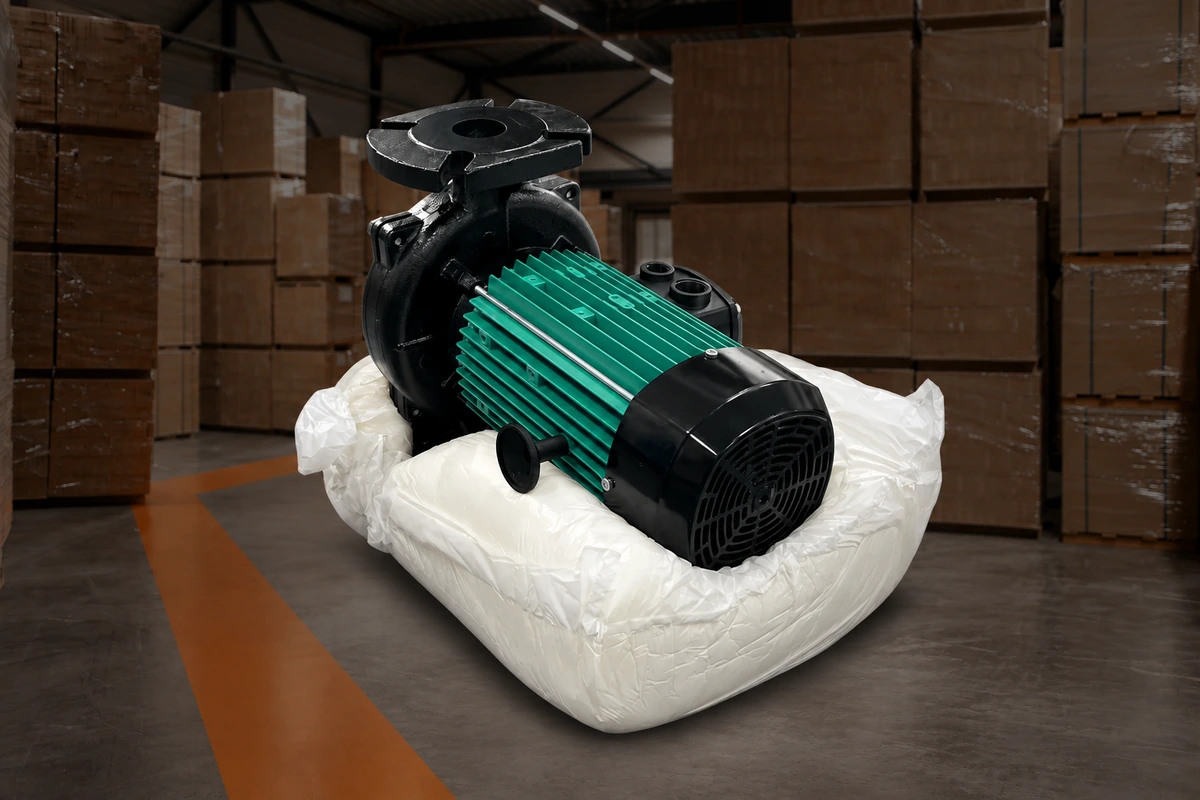
Bei einer Schaumstoffpolsterung, die das Produkt im Karton umschließt, positionieren Sie das Produkt während des für das jeweilige System vorgesehenen Formgebungsprozesses. Warten Sie, bis die Polsterung ausgehärtet ist, damit sie sich nicht um ein neu platziertes Teil herum anpasst. Verschließen Sie den Karton nach demselben Verpackungsverfahren. Achten Sie dabei darauf, dass die Verwendung der Laschen zur Formung der oberen Polsterung nicht mit dem endgültigen Versandverschluss gleichzusetzen ist.
Es gibt keine einheitliche Wartezeit für jede Schaumrezeptur, jedes Beutelformat und jedes Produkt. Eine verständliche Verpackungsanweisung legt fest, wann die Wartezeit beginnt, wann die einzelnen Applikationen erfolgen und wie die fertige Anordnung aussehen muss. Die eingesparte Beutellänge und die Schaummenge allein bestimmen nicht, was zwischen Dosierung und Applikation geschieht.
Diese Vorgaben gelten für die Formgebung im Karton. Ein separat geformtes Kissen, das vor dem Verpacken hergestellt und fixiert wird, hat eine andere Reihenfolge; dessen Warteanweisungen dürfen nicht auf ein Kissen angewendet werden, das sich an das Produkt anschmiegen soll.
Die Uhr wird bei einem definierten Ereignis gestartet
Für die Zeitmessung beim Schaumverpackungsverfahren ist ein definierter Startpunkt erforderlich. Die Anweisung “Produkt nach der Dosierung platzieren” ist unvollständig, wenn ein Bediener mit dem Zählen beginnt, sobald die Maschine mit der Dosierung startet, und ein anderer erst, wenn der fertige Beutel die Verpackungsposition erreicht hat.
Die chemische Reaktion beginnt mit der Vermischung der Komponenten. Dieser Vorgang ist nicht unbedingt identisch mit dem Moment, in dem der Bediener den Beutel erhält. Ein Beutel enthält bereits reaktionsfähiges Material, wenn er freigegeben wird; der Transport zu einer anderen Station verlängert die Zeit bis zur Platzierung.
Verwenden Sie für die Bedieneranweisung ein Ereignis, das der Bediener zuverlässig identifizieren kann und das der Gerätehersteller mit dem Formgebungsprozess in Verbindung gebracht hat. Beispiele hierfür sind die Freigabe eines maschinell hergestellten Beutels oder ein bestimmter Schritt in einer Direktabfüllsequenz. Öffnen Sie die Anlage nicht, um den Mischpunkt zu beobachten. Vorgefüllte Beutel benötigen eigene Aktivierungsanweisungen und nicht die Zeitvorgaben eines maschinell befüllten Systems.
Erfassen Sie sowohl das Ereignis als auch die verstrichene Zeitspanne. Zwei Einträge mit der Angabe “Platzierungszeit” sind nicht vergleichbar, wenn sie unterschiedliche Abschnitte des Zyklus erfassen.
Positionieren Sie das Produkt so, dass sich das Kissen darum bilden kann.
Bei einem In-Box-Formverfahren muss das Produkt seine vorgesehene Position erreichen, während das Kissen noch die gewünschte Form annehmen kann. Das Verfahren muss außerdem festlegen, wie das Produkt in dieser Phase gestützt wird; eine ungeeignete Auflagefläche oder fehlende Unterstützung kann nicht durch die Positionierungszeit kompensiert werden.
Mit zunehmender Ausdehnung und Aushärtung des Schaumstoffs verändert sich dessen Formbarkeit. Das Verschieben des Produkts nach der vorgesehenen Platzierung unterscheidet sich daher von der korrekten Positionierung zu Beginn. Eine nachträgliche Korrektur kann dazu führen, dass das endgültige Kissen die Form einer früheren Position anstatt der vorgesehenen annimmt.
Prüfen Sie das Ergebnis im Hinblick auf die angestrebte Produktposition, insbesondere:
- Ob das Produkt die vorgegebene Höhe und Ausrichtung beibehält.
- Ob das untere Kissen die vorgesehenen Oberflächen stützt.
- Ob fragile Projektionen vor unerwünschtem Kontakt geschützt bleiben.
- Ob das obere Polster passt, ohne dass sich das Produkt verschiebt.
Ein falsches Ergebnis beweist nicht zwangsläufig einen Timingfehler. Beutelgröße, Materialmenge, Produktausrichtung und Kartonabmessungen beeinflussen ebenfalls die Form. Leitfaden zu Problemen mit Schaumverpackungen wenn das Ergebnis vom Referenzwert abweicht, anstatt die Verzögerung einfach zu verkürzen oder zu verlängern.
Das Quetschen, Durchstechen oder Öffnen eines Reaktionsbeutels darf nicht als Zeitmessungstest verwendet werden. Die Prozessanweisungen des Lieferanten sollten die beobachtbaren Phasen und die zulässige Handhabung definieren. Für die direkte Dosierung gilt Folgendes: Handgeführter Schaumstoff-Einbau-Guide erläutert die umfassenderen Anforderungen an Aufstellung und Bedienersteuerung.
Trennen Sie die Formgebung des oberen Kissens vom endgültigen Kartonverschluss.
Das Schließen der Laschen zur Polsterung und das Verschließen des Kartons für den Versand sind unterschiedliche Vorgänge. In der Verpackungsanweisung muss angegeben werden, welcher Vorgang gemeint ist, auch wenn die beiden Vorgänge im genehmigten Prozess nahe beieinander liegen.
Es gibt drei separate Sperrungen, die unbedingt zu beachten sind:
- Herstellung oder Versiegelung des Schaumstoffbeutels: Teil des festgelegten Beutelherstellungsprozesses.
- Positionierung der Kartonlaschen während der Formgebung: nur anwendbar, wenn die Packungsmethode des Systems sie zur Festlegung der Kissenform verwendet.
- Abschluss des Versandvorgangs: Anbringen des vorgeschriebenen Klebebands oder einer anderen Verschlussart zum vorgeschriebenen Zeitpunkt.
Eine Methode, bei der die Laschen während der Bildung der oberen Polsterung verwendet werden, kann nicht durch die pauschale Anweisung ersetzt werden, alle Kartons bis zum Aushärten des Schaumstoffs offen zu lassen. Ebenso wenig berechtigt diese Formgebungsmethode dazu, alle Kartons unmittelbar nach dem Hinzufügen des oberen Beutels zuzukleben.
Bitten Sie den Lieferanten, Zweck und Zeitpunkt jedes Verschlusses in der vorgeschlagenen Verpackung zu erläutern. Wenn sich das Produkt verschoben hat, die Laschen nicht wie vorgesehen schließen oder der Karton sich ausbeult, wird durch das gewaltsame Schließen des Kartons ein Passformfehler nur kaschiert, anstatt ihn zu beheben. Halten Sie diese Verpackung vom Versand fern, bis die Ursache geklärt ist.
Beseitigen Sie Verzögerungen, die das Maschinenprogramm nicht steuern kann.
Bereiten Sie das Produkt, den Karton und die benötigten Kontaktmaterialien vor, bevor Sie mit dem Formgebungsprozess beginnen. Die Zeit, die Sie mit dem Suchen von Zubehör oder dem Freiräumen der Arbeitsfläche verbringen, zählt auch während der Schaumreaktion.
Stellen Sie sich eine Station vor, die gemischte Ersatzteile verarbeitet. Das erste Produkt steht neben dem Karton bereit, bevor der Beutel verpackt wird. Beim nächsten Produkt nimmt der Bediener den Beutel entgegen und sucht dann den passenden Separator. Selbst bei gleichem Dosierprogramm handelt es sich um unterschiedliche Abfolge der Platzierung.
Eine Gerätevorführung sollte daher die eigentliche Warenannahme und Positionierung umfassen. Die Beutelausstoßrate einer Maschine allein bestimmt nicht die Kapazität der Station, Kartons fertigzustellen. Vergleichen Sie den Beutelproduktionszyklus mit der Zeit, die für die Warenannahme, die Platzierung des Produkts, das Hinzufügen des restlichen Polstermaterials und die Fertigstellung der Verpackung benötigt wird.
Wenn mehrere Bediener eine Maschine gemeinsam nutzen, muss klar definiert werden, wer welchen Beutel erhält und wo das Produkt wartet. Falls die Formgebung wiederholt schneller abläuft als die Verpackung, sollten die Stationsanordnung oder die Systemauswahl mit dem Lieferanten überprüft werden. Eine Warteschlange von Beuteln, die noch bearbeitet werden müssen, ist kein Ersatz für eine funktionierende Verpackungssequenz.
Erstellen Sie einen Testzeitplan für eine Produktkonfiguration
Verwenden Sie eine eindeutige Konfiguration, um die Platzierungsreihenfolge festzulegen, bevor Sie verschiedene Produkte oder Programme vergleichen. Dokumentieren Sie bei jedem Versuch die Maschinen- und Materialcodes, das Beutelformat, das Programm, die Produktrevision, den Karton und die relevanten Betriebsbedingungen.
Die untenstehende Zeitleiste stellt eine Aufzeichnungsstruktur dar, keine allgemeingültige Betriebssequenz. Fügen Sie nur die Schritte des ausgewählten Systems und dessen Anweisungen hinzu.
| Ereignis | Zeitreferenz | Ergebnis aufzeichnen |
|---|---|---|
| Beutel freigegeben oder festgelegter Abgabevorgang abgeschlossen | Vereinbartes Startereignis | Richtiges Beutel- oder Abgabeprogramm |
| Unteres Kissen platziert | Seit diesem Ereignis verstrichene Zeit | Position innerhalb des Kartons |
| Produktpositionierung | Gleiches Startereignis | Orientierung und geplante Unterstützung |
| Oberes Kissen positioniert | Das eigene identifizierte Produktionsereignis | Passen Sie sich den vorgesehenen Oberflächen an. |
| Klappen werden, falls angegeben, zur Formgebung positioniert. | Die Methode erfordert eine Referenz. | Produktposition und Klappenpassung |
| Schifffahrtsschließung abgeschlossen | Spezifizierte Abschlussphase | Endgültiger Kartonzustand |
Jedem neu produzierten Kissen sollte eine eigene Ereignisreferenz zugewiesen werden. Die Messung jeder Aktion ab dem Loslassen des unteren Kissens verschleiert, wie lange das obere Kissen vor der Benutzung gewartet hat.
Bei der Bewertung einer Zeitänderung durch das Entwicklungsteam müssen die anderen relevanten Variablen identifizierbar bleiben. Eine gleichzeitige Änderung der Schaumstoffmenge, der Kartongröße und des Platzierungsintervalls lässt nicht erkennen, welche Änderung das Ergebnis korrigiert hat. Beobachten Sie wiederholte Packungen im Rahmen des Testplans, anstatt ein einzelnes, gut geformtes Kissen als etablierten Betriebsbereich zu betrachten.
Wartezeit nicht als Abkürzung bei Hitzeempfindlichkeit nutzen
Die Hitzebeständigkeit des Produkts muss gesondert bewertet werden. Ein Bauteil, das die vorgesehenen Kontaktbedingungen nicht toleriert, ist nicht automatisch geschützt, wenn es später im Umformprozess platziert wird.
Eine verzögerte Platzierung verändert die Formgebungsbedingungen sowie die potenzielle Wärmebelastung. Prüfen Sie die tatsächliche Kontakttemperatur und -dauer anhand der Produktgrenzen und überprüfen Sie anschließend die geänderte Reihenfolge hinsichtlich Passform und Dämpfung. Prüfungen auf empfindliche Oberflächen und Hitzebeständigkeit die für diese Entscheidung erforderlichen produktseitigen Nachweise abdecken.
Weder eine Maschinentemperatureinstellung noch ein sich kühler anfühlender Beutel geben Aufschluss über die Belichtung einer empfindlichen Beschichtung, eines Klebstoffs oder eines Bauteils. Eine pauschale Abkühlverzögerung sollte nicht anstelle der Produkt- und Prozessprüfung festgelegt werden.
Wandeln Sie den Versuch in eine wiederholbare Verpackungsanleitung um
Geben Sie eine Zeitanweisung nur für die ausgewertete Konfiguration frei. Beschreiben Sie die Startereignisse, zulässigen Intervalle oder beobachtbaren Phasen, Produktpositionen und Endverpackungskontrollen so klar, dass ein anderer geschulter Bediener sie reproduzieren kann.
Das erstellte Paket muss für den Versand noch validiert werden. ISTA unterscheidet Screening-Tests von Transportsimulationsverfahren; Wählen Sie die relevante Bewertungsmethode gemeinsam mit dem Verpackungsteam aus. Ein gleichmäßig aussehendes Polster am Bahnhof lässt keine Rückschlüsse auf die Leistungsfähigkeit im Vertriebsumfeld zu.
Überprüfen Sie den Zeitpunkt, wenn sich Material, Beutelformat, Dosierprogramm, Produkt, Karton oder relevante Betriebsbedingungen ändern. Die alte Reihenfolge mag weiterhin geeignet sein, aber allein die unveränderte Artikelnummer beweist dies nicht.
Für ein Systemüberprüfung SelectFoam, Senden Sie die Konfiguration und den Testzeitplan zusammen. Ermitteln Sie genau, an welchem Punkt der Bediener wartet, zu schnell handelt oder die gewünschte Produktposition verliert. Dadurch erhalten die Anlagen- und Verpackungsteams eine konkrete Prozessfrage zur Klärung anstelle einer vagen Anfrage nach der “richtigen Sekundenzahl”.”